Inglés
 Español
 Portugués
 Ruso
 Árabe
 Francés
 Alemán
 Chino
 Japonés
 Coreano


Conectores impermeables para endoscopios y componentes de ensamblaje
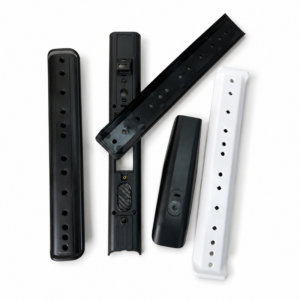
Diseñados para conectores impermeables multipin, interfaces de cables y subensamblajes de endoscopio coordinados, estos componentes moldeados a medida combinan geometría funcional con un diseño de pieza listo para producción. El plan de moldeo se desarrolla en torno a una alineación precisa de pines y conectores, ranuras de sellado estables e interfaces de sobremoldeo, y un enrutamiento de cables protegido a través de los componentes ensamblados. La selección de resina, la ubicación de las compuertas, las líneas de partición y los puntos de inspección se adaptan a las piezas de acoplamiento, al entorno operativo y al volumen de producción esperado.
Descripción del producto
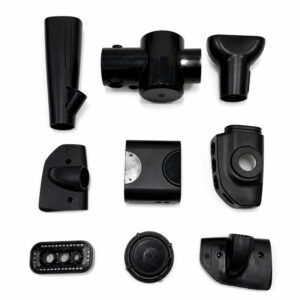
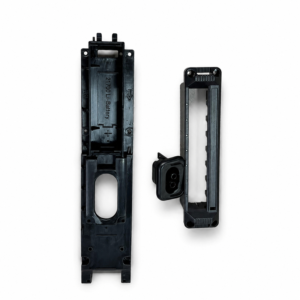
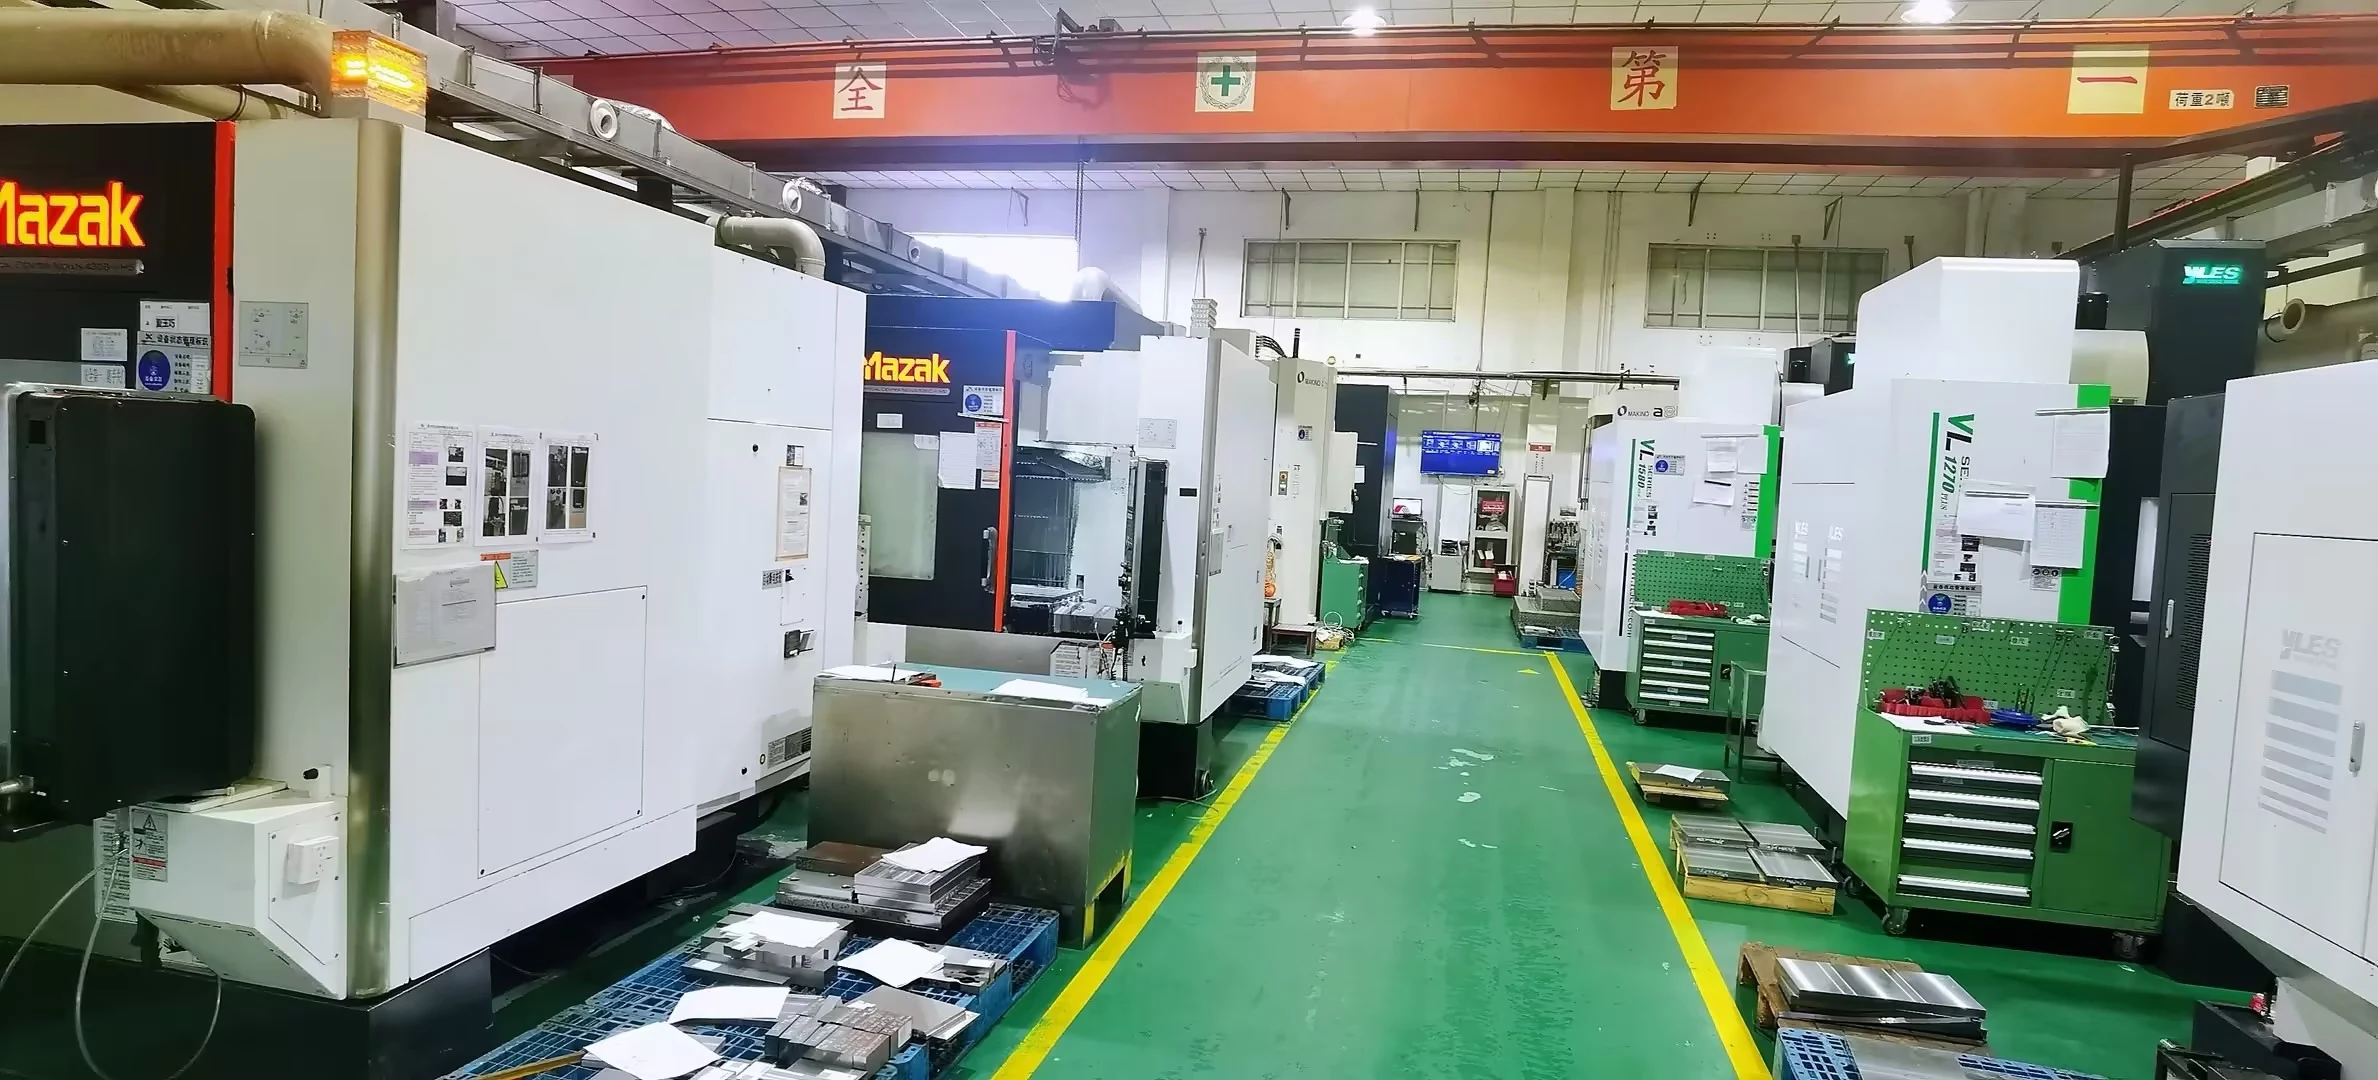
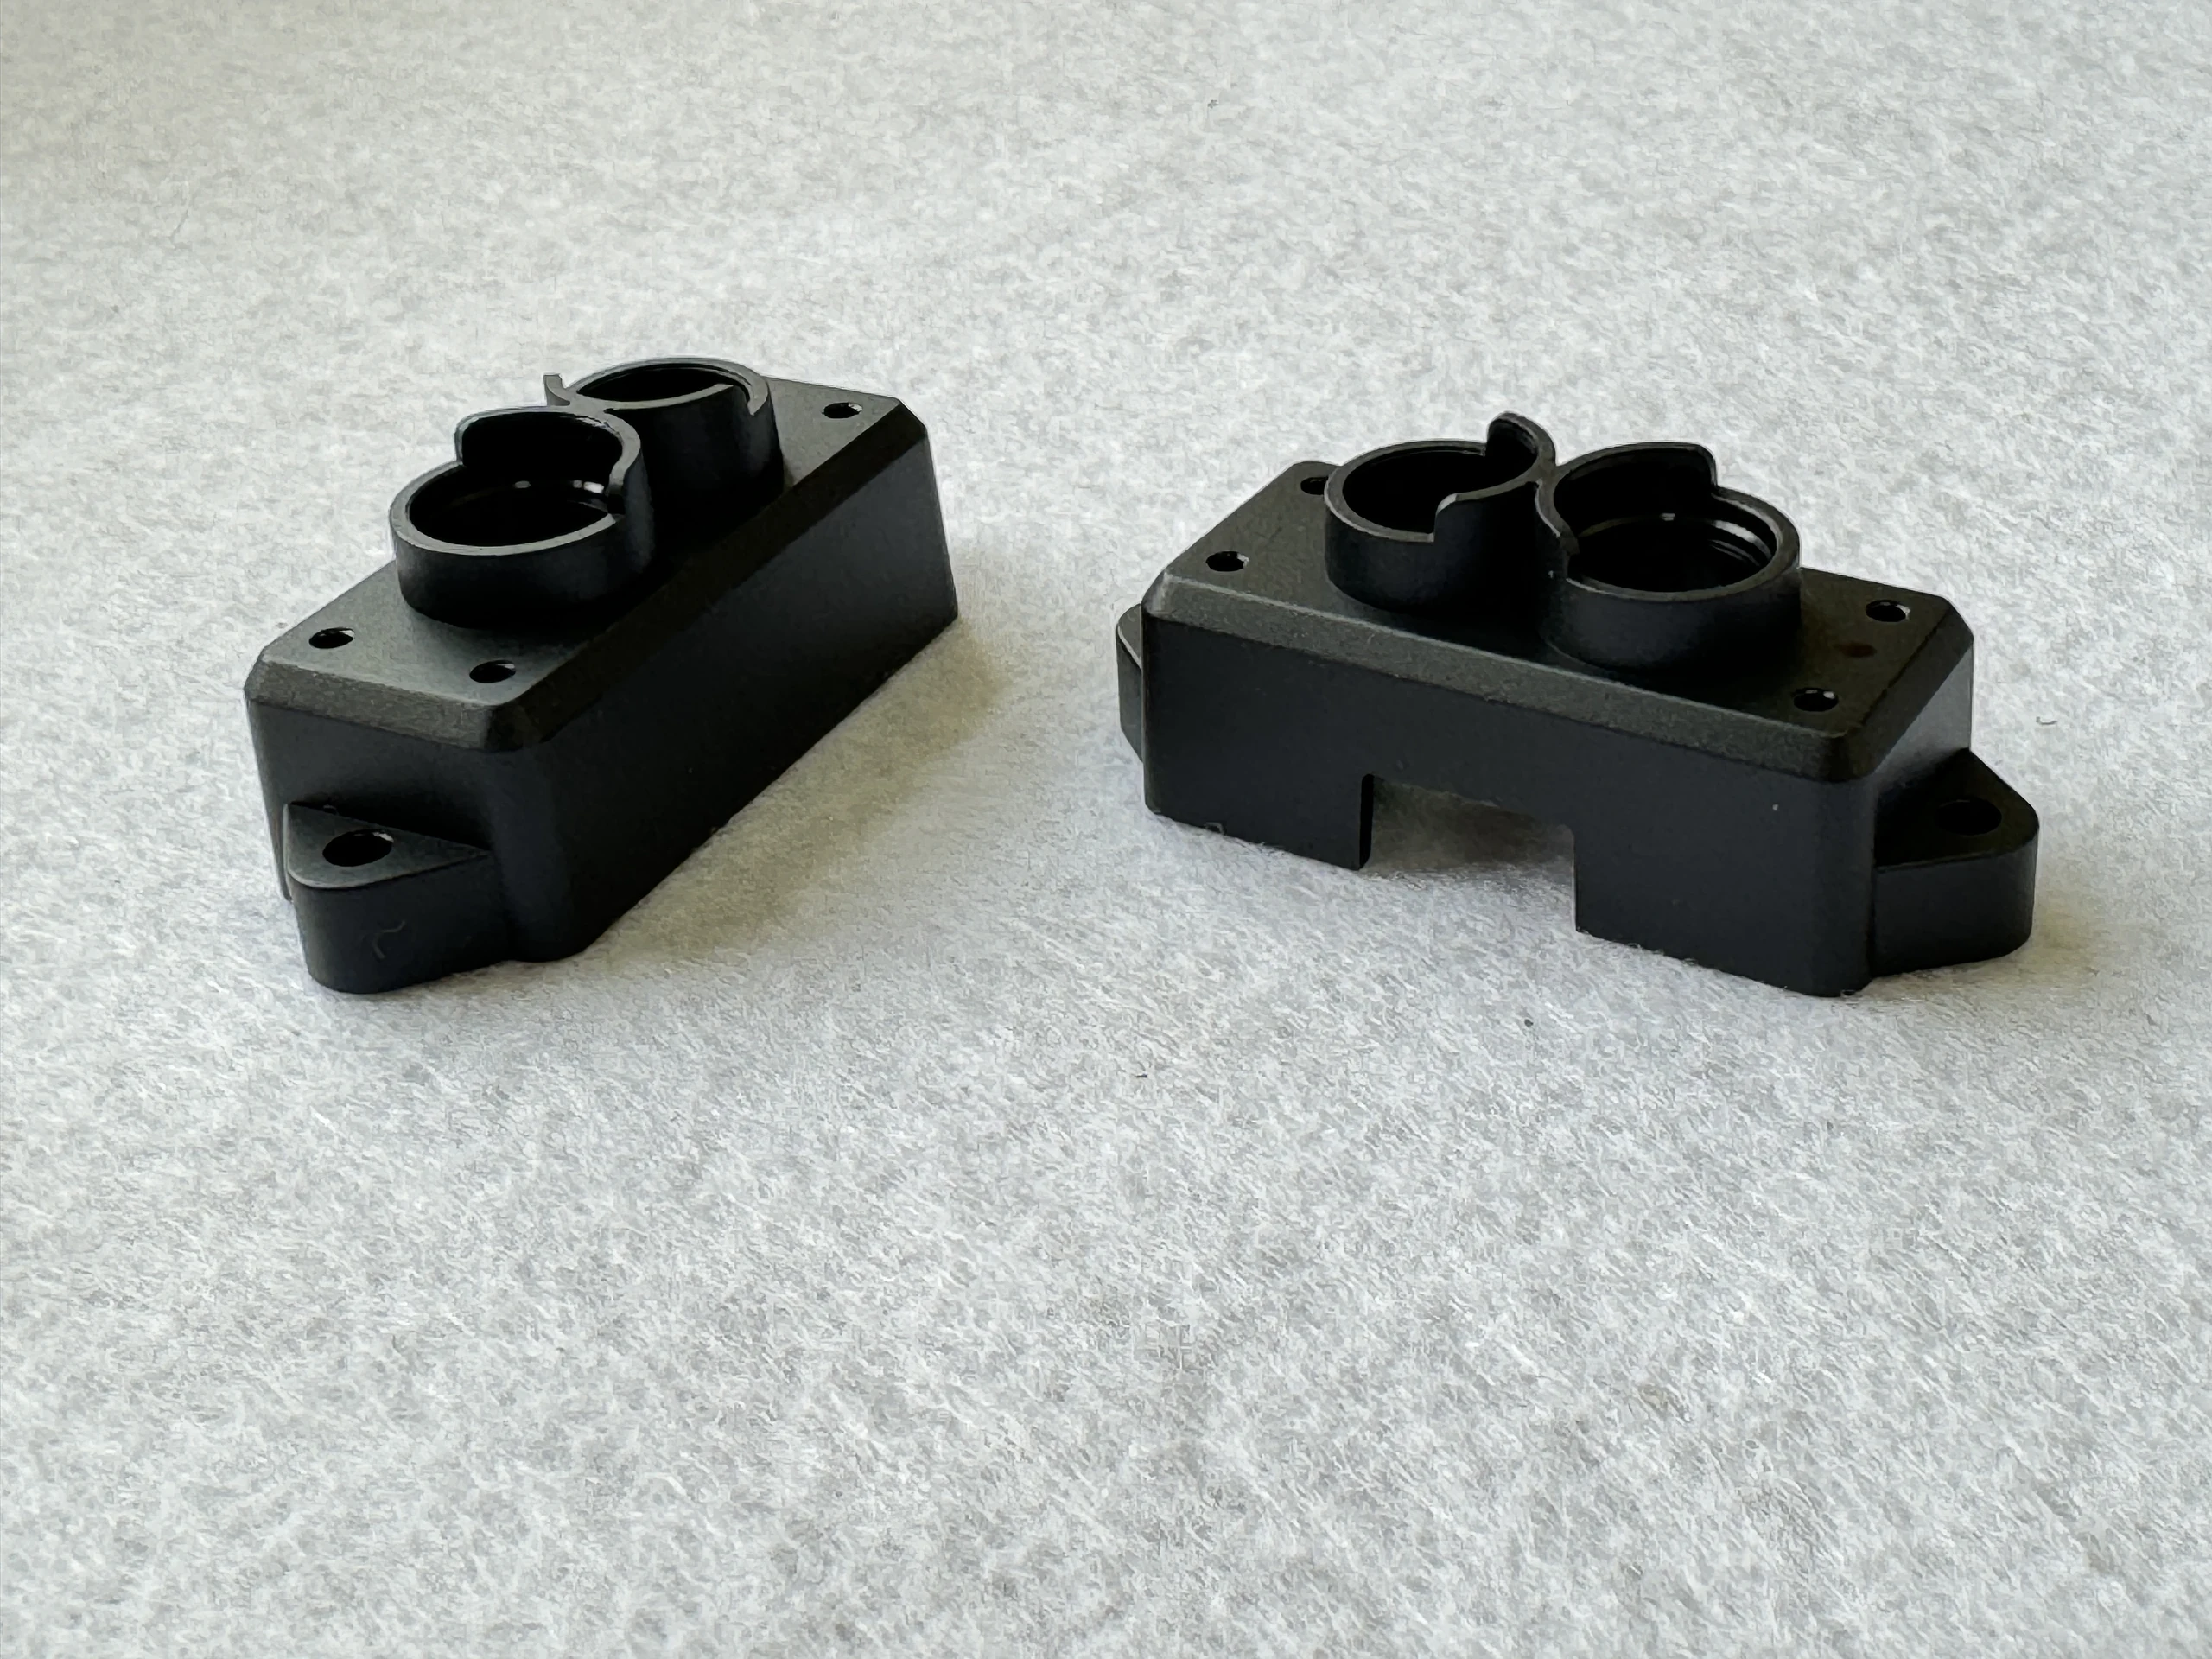
Los componentes de conector para endoscopio reúnen elementos de posicionamiento, interfaces de sellado y holguras de montaje en una pieza compacta. JingZhan desarrolla el utillaje y el proceso de moldeo en torno al diseño del conector y los componentes de acoplamiento del cliente. La palabra impermeable describe la función de montaje prevista, no una clasificación certificada para cada artículo mostrado. El rendimiento del sellado debe establecerse mediante una prueba definida del producto ensamblado. DISEÑO Y FABRICACIÓN Identifique las caras y los diámetros que posicionan o comprimen un sello. Acuerde la condición superficial, el rebabeo admisible y la aceptación dimensional en estas ubicaciones. Incluya el sello real, la contrapieza y el método de fijación en las revisiones de ensayos, en lugar de juzgar la carcasa moldeada de forma aislada. Verifique las ubicaciones de los orificios, las cavidades de los conectores y cualquier asiento de inserto contra la pila de ensamblaje. Cuando se requieran insertos, especifique su material, retención y responsabilidad de suministro. El moldeo con insertos o la instalación secundaria se evalúan y cotizan por separado en lugar de asumirse a partir de una fotografía. Revise las entradas, los respiraderos y las transiciones de pared alrededor de aberturas y nervios. Mantenga las líneas de soldadura y las marcas de expulsor alejadas de las áreas críticas acordadas cuando sea factible. Las muestras de prueba deben examinarse en busca de inyecciones cortas, rebabas, distorsión y características que puedan obstruir el ensamblaje. Proporcione la química de limpieza prevista, la temperatura, la presión y la duración de la exposición. Defina cualquier prueba de fugas, utillaje de prueba y criterios de aceptación antes de la cualificación. No se asigna ningún grado IP, vida de inmersión ni compatibilidad de esterilización sin evidencia de proyecto que lo respalde. ESPECIFICACIONES TÉCNICAS PRODUCCIÓN Y SUMINISTRO REPETITIVO El utillaje de soporte puede emplear mecanizado CNC y electroerosión (EDM) para los detalles de la cavidad, seguido de moldeo por inyección en una máquina seleccionada del rango de equipos de 50 a 500 toneladas suministrado. Pueden planificarse verificaciones con CMM u ópticas para las funciones de localización y sellado. Las pruebas de fugas o funcionales específicas requieren un utillaje, un procedimiento y una responsabilidad acordados por separado; la lista de equipos por sí sola no establece que dicha validación se haya realizado. Acuerde la revisión del plano, el grado de resina, las muestras aprobadas y las características críticas para la calidad antes de la liberación. Registre los lotes de material y las condiciones de moldeo, inspeccione las primeras piezas y utilice la identificación de cavidad cuando se especifique. Defina el embalaje, el muestreo y la aprobación de cambios para que las entregas posteriores puedan compararse con la misma línea base. El mantenimiento de los moldes y la sustitución de insertos deben planificarse en función de la demanda real de producción. La inversión en utillaje se cotiza por separado del precio por pieza. Comparta la demanda anual y las cantidades de entrega para que el número de cavidades, la adquisición y el costo por lote puedan revisarse conjuntamente. APLICACIONES RELACIONADAS Carcasas de conector y cuerpos de interfaz dentro de conjuntos de endoscopio electrónico diseñados por el cliente. Cable de instrumento e interfaces de módulo que requieren un posicionamiento repetible y una geometría de contacto de sellado controlada. Conectores del sistema de inspección relacionados y piezas de interfaz de plástico, sujetos a sus propios requisitos ambientales. These photographs show manufactured component examples, not finished medical devices. Médico suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Comente su plano y sus requisitos de suministro. Envíe el CAD, la preferencia de resina, las características críticas, la demanda anual y la cantidad de entrega. Contacte con nuestro equipo de ingeniería →Componentes de conector desarrollados para interfaces de ajuste y sellado controladas
Requisitos clave de procesamiento
Superficies de sellado y geometría de acoplamiento
Aberturas y posición de inserto
Relleno alrededor de secciones complejas
Validación basada en la exposición real
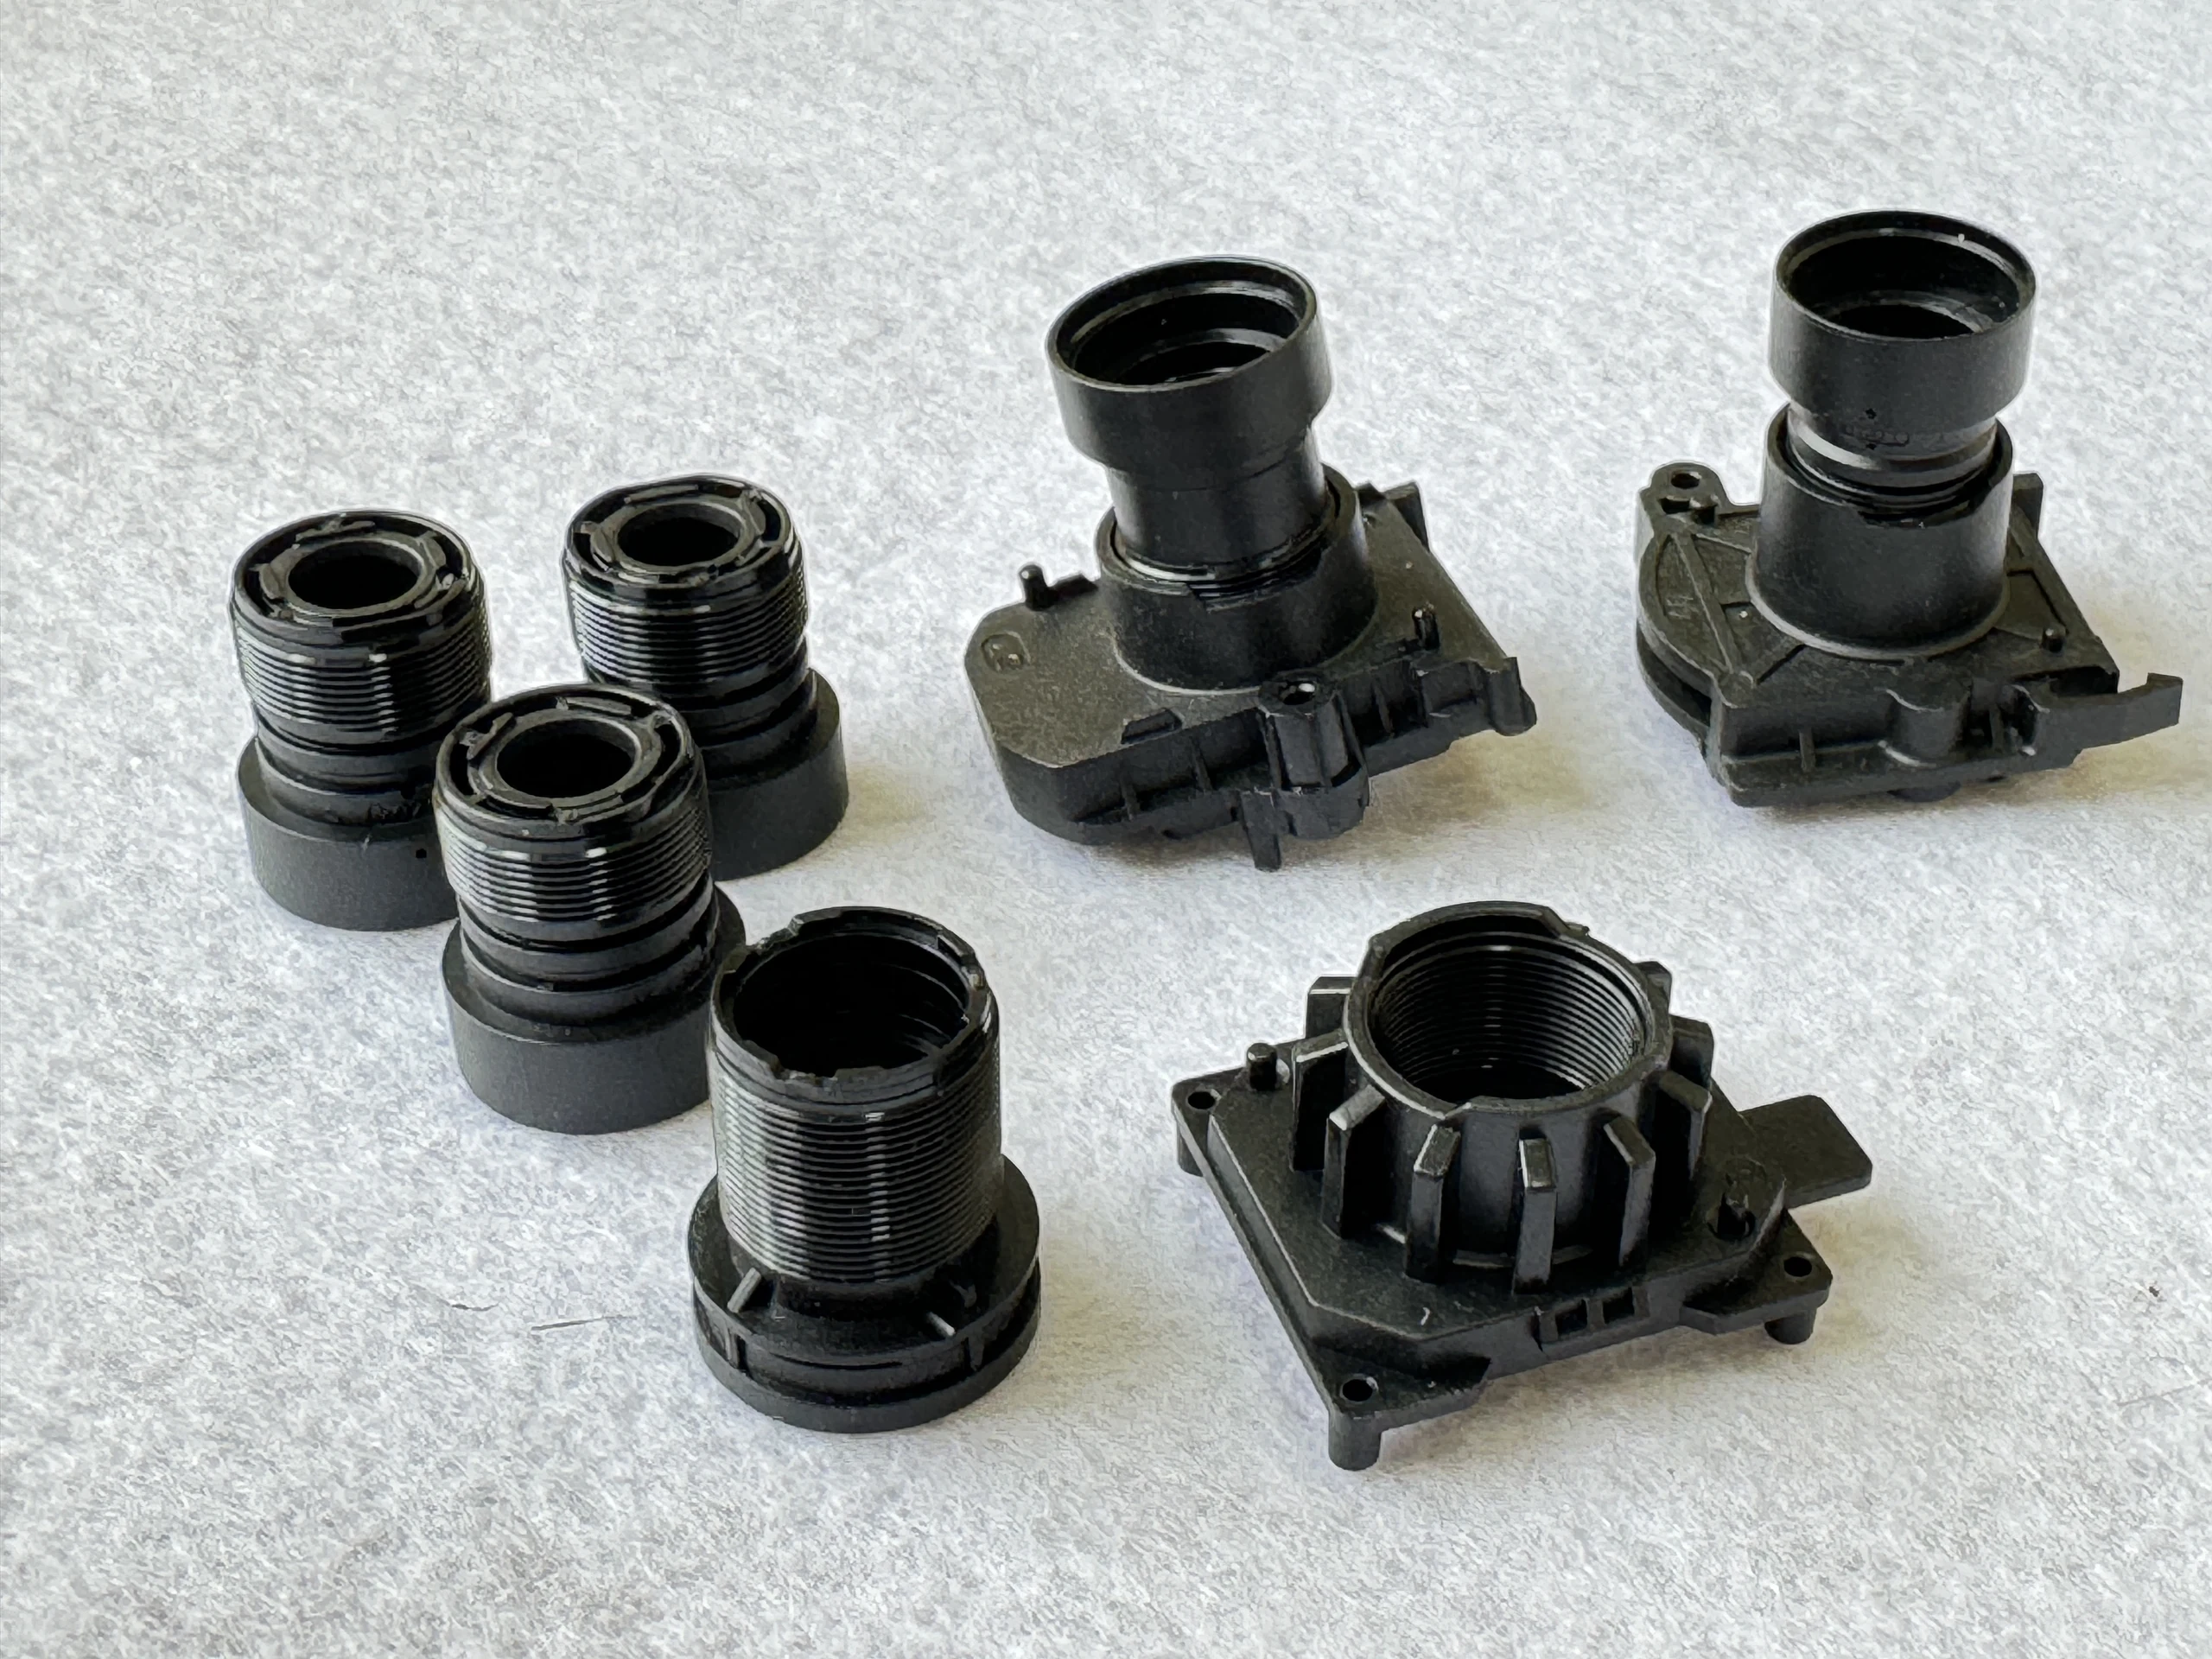
Parámetros acordados para su pieza
Parámetro
Especificación del proyecto
Alcance del proceso
Cuerpos de conector moldeados a medida y componentes plásticos de ensamblaje asociados.
Grado de resina
Resina de ingeniería seleccionada según las necesidades mecánicas, químicas y dimensionales.
Interfaces de sellado
Zonas de sellado, ranuras y geometría de contraparte definidas por el cliente.
Disposición de los conectores
Número, posición y dimensiones de las aberturas según el CAD aprobado.
Requisitos de inserto
Material, position and retention agreed; additional operations separately scoped.
Tolerancias
Especificado por característica, con sistema de referencia y método de inspección.
Alcance de la prueba de fugas
Condiciones de prueba y criterios de aceptación definidos para el diseño ensamblado.
Embalaje
Protección para superficies de sellado, áreas de contacto y conjuntos de componentes identificados.
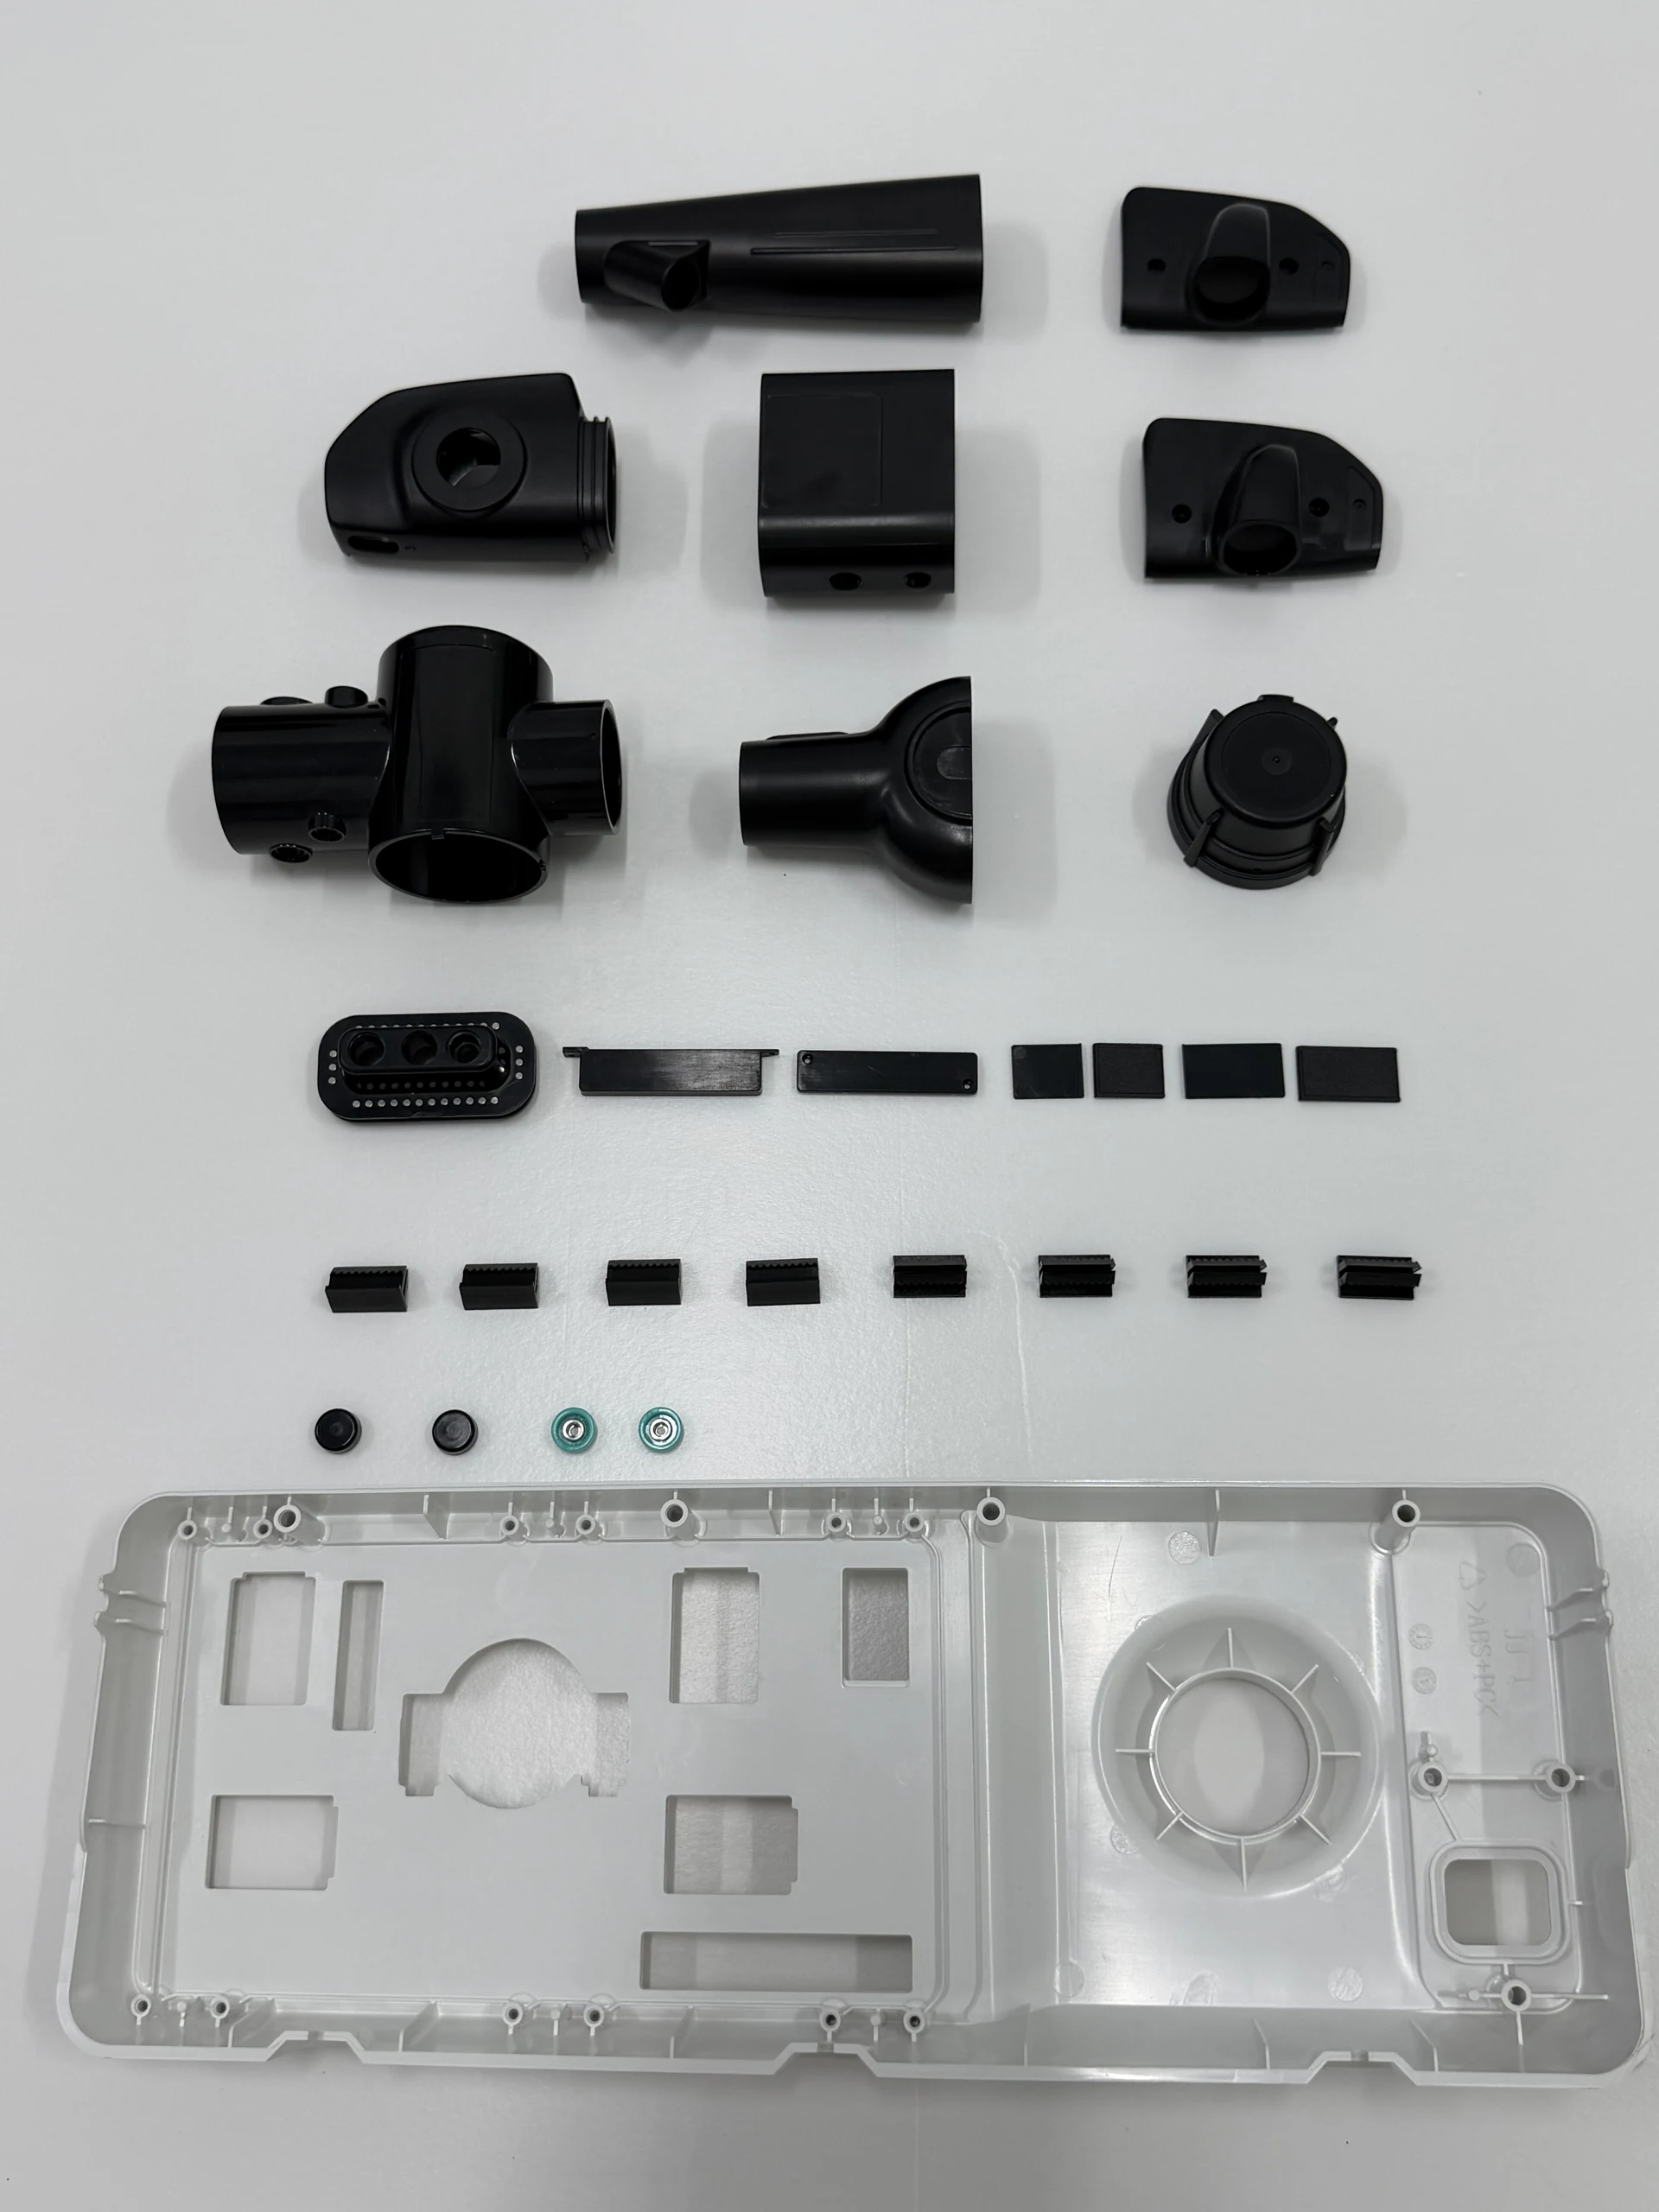
Equipo, plazo de entrega y planificación de pedidos
Elemento de planificación
Base para la cotización
Revisión de DFM
Plazo indicativo de 3 a 5 días hábiles tras recibir los planos completos y los requisitos.
Nuevo utillaje
Plazo indicativo de 6–8 semanas hasta la primera prueba del molde tras la aprobación del diseño del molde y la liberación comercial; las correcciones y la validación del cliente son adicionales.
Cantidades de pedido
Base inicial para la planificación de la cotización: un lote piloto de 500 piezas o un lote repetido de 1,000 piezas por número de pieza, resina y color, sujeto a la cotización del proyecto.
Pedidos repetidos
Plazo indicativo de 10 a 15 días hábiles tras la confirmación de los materiales y de la franja de producción. La cualificación del cliente, el procesamiento especial y el transporte son adicionales.
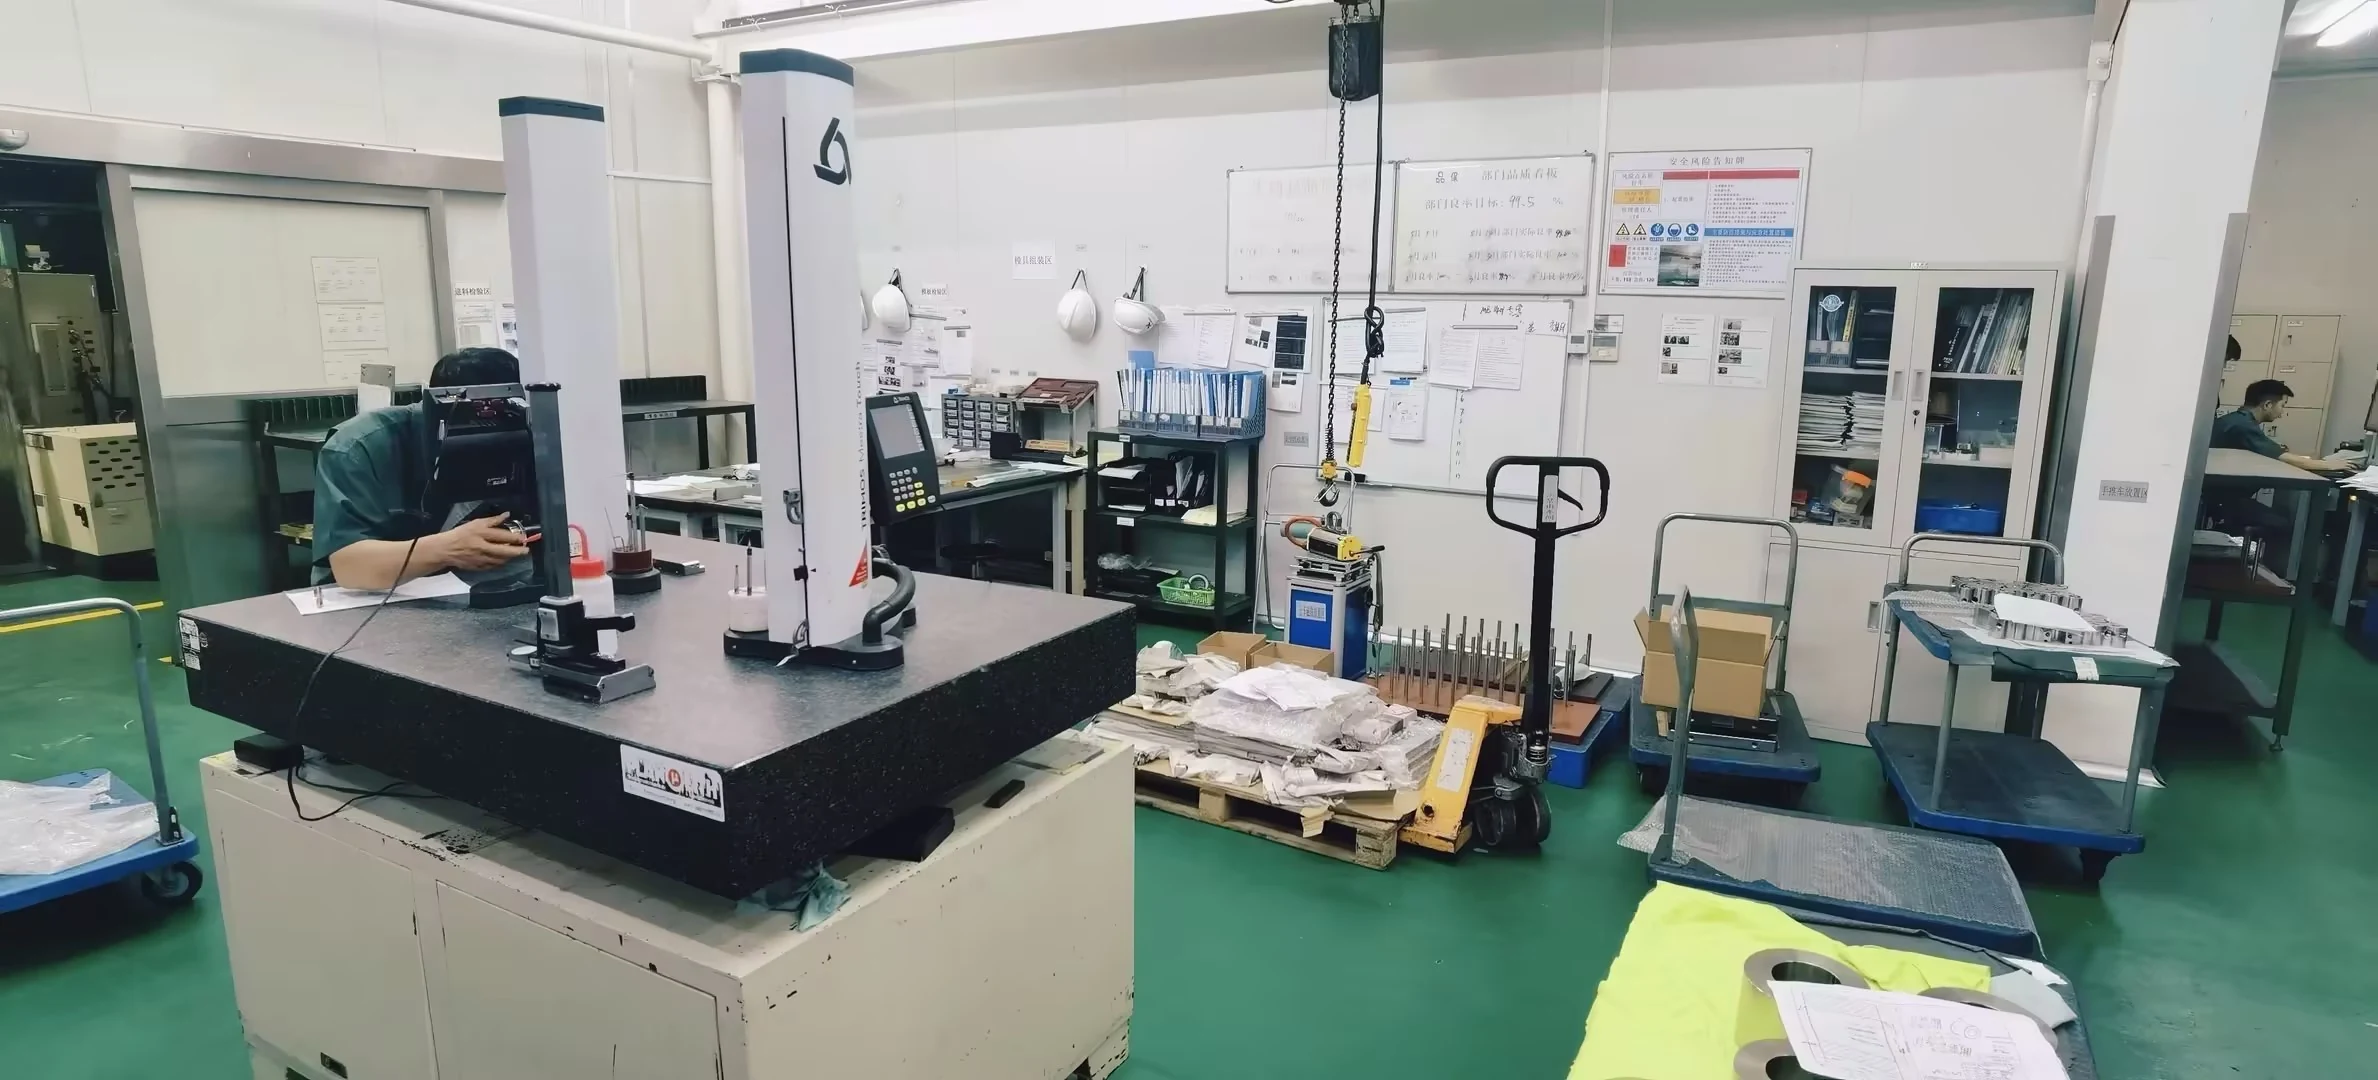
Mantenga los pedidos repetidos en una línea base aprobada
Dónde se pueden utilizar estos componentes
Especificaciones técnicas
| Proceso | Moldeo por inyección de plástico de precisión personalizado |
|---|---|
| Grupo de productos | Conectores impermeables para endoscopios y componentes de ensamblaje |
| Aplicaciones típicas | conectores impermeables multipin, interfaces de cable y subconjuntos de endoscopio coordinados |
| Opciones de materiales | PC/ABS, ABS, PA, POM, TPE y otras resinas de ingeniería seleccionadas según los requisitos de montaje y limpieza del dispositivo |
| Enfoque de ingeniería | alineación precisa de pines y conectores, ranuras de sellado estables e interfaces de sobremoldeo, y enrutamiento de cables protegido a través de componentes ensamblados |
| Soporte de proyecto | Revisión de DFM, diseño de moldes, pruebas de moldes, validación de ensamblaje y producción repetitiva |
| Personalización | La geometría, el color, la textura, la resina, los insertos y el embalaje pueden desarrollarse según los requisitos del proyecto |
Productos recomendados
Descubra nuestros componentes moldeados por inyección de alta precisión, en los que confían líderes de la industria en todo el mundo.