Inglés
 Español
 Portugués
 Ruso
 Árabe
 Francés
 Alemán
 Chino
 Japonés
 Coreano


Panel de control de endoscopio y carcasas de soporte
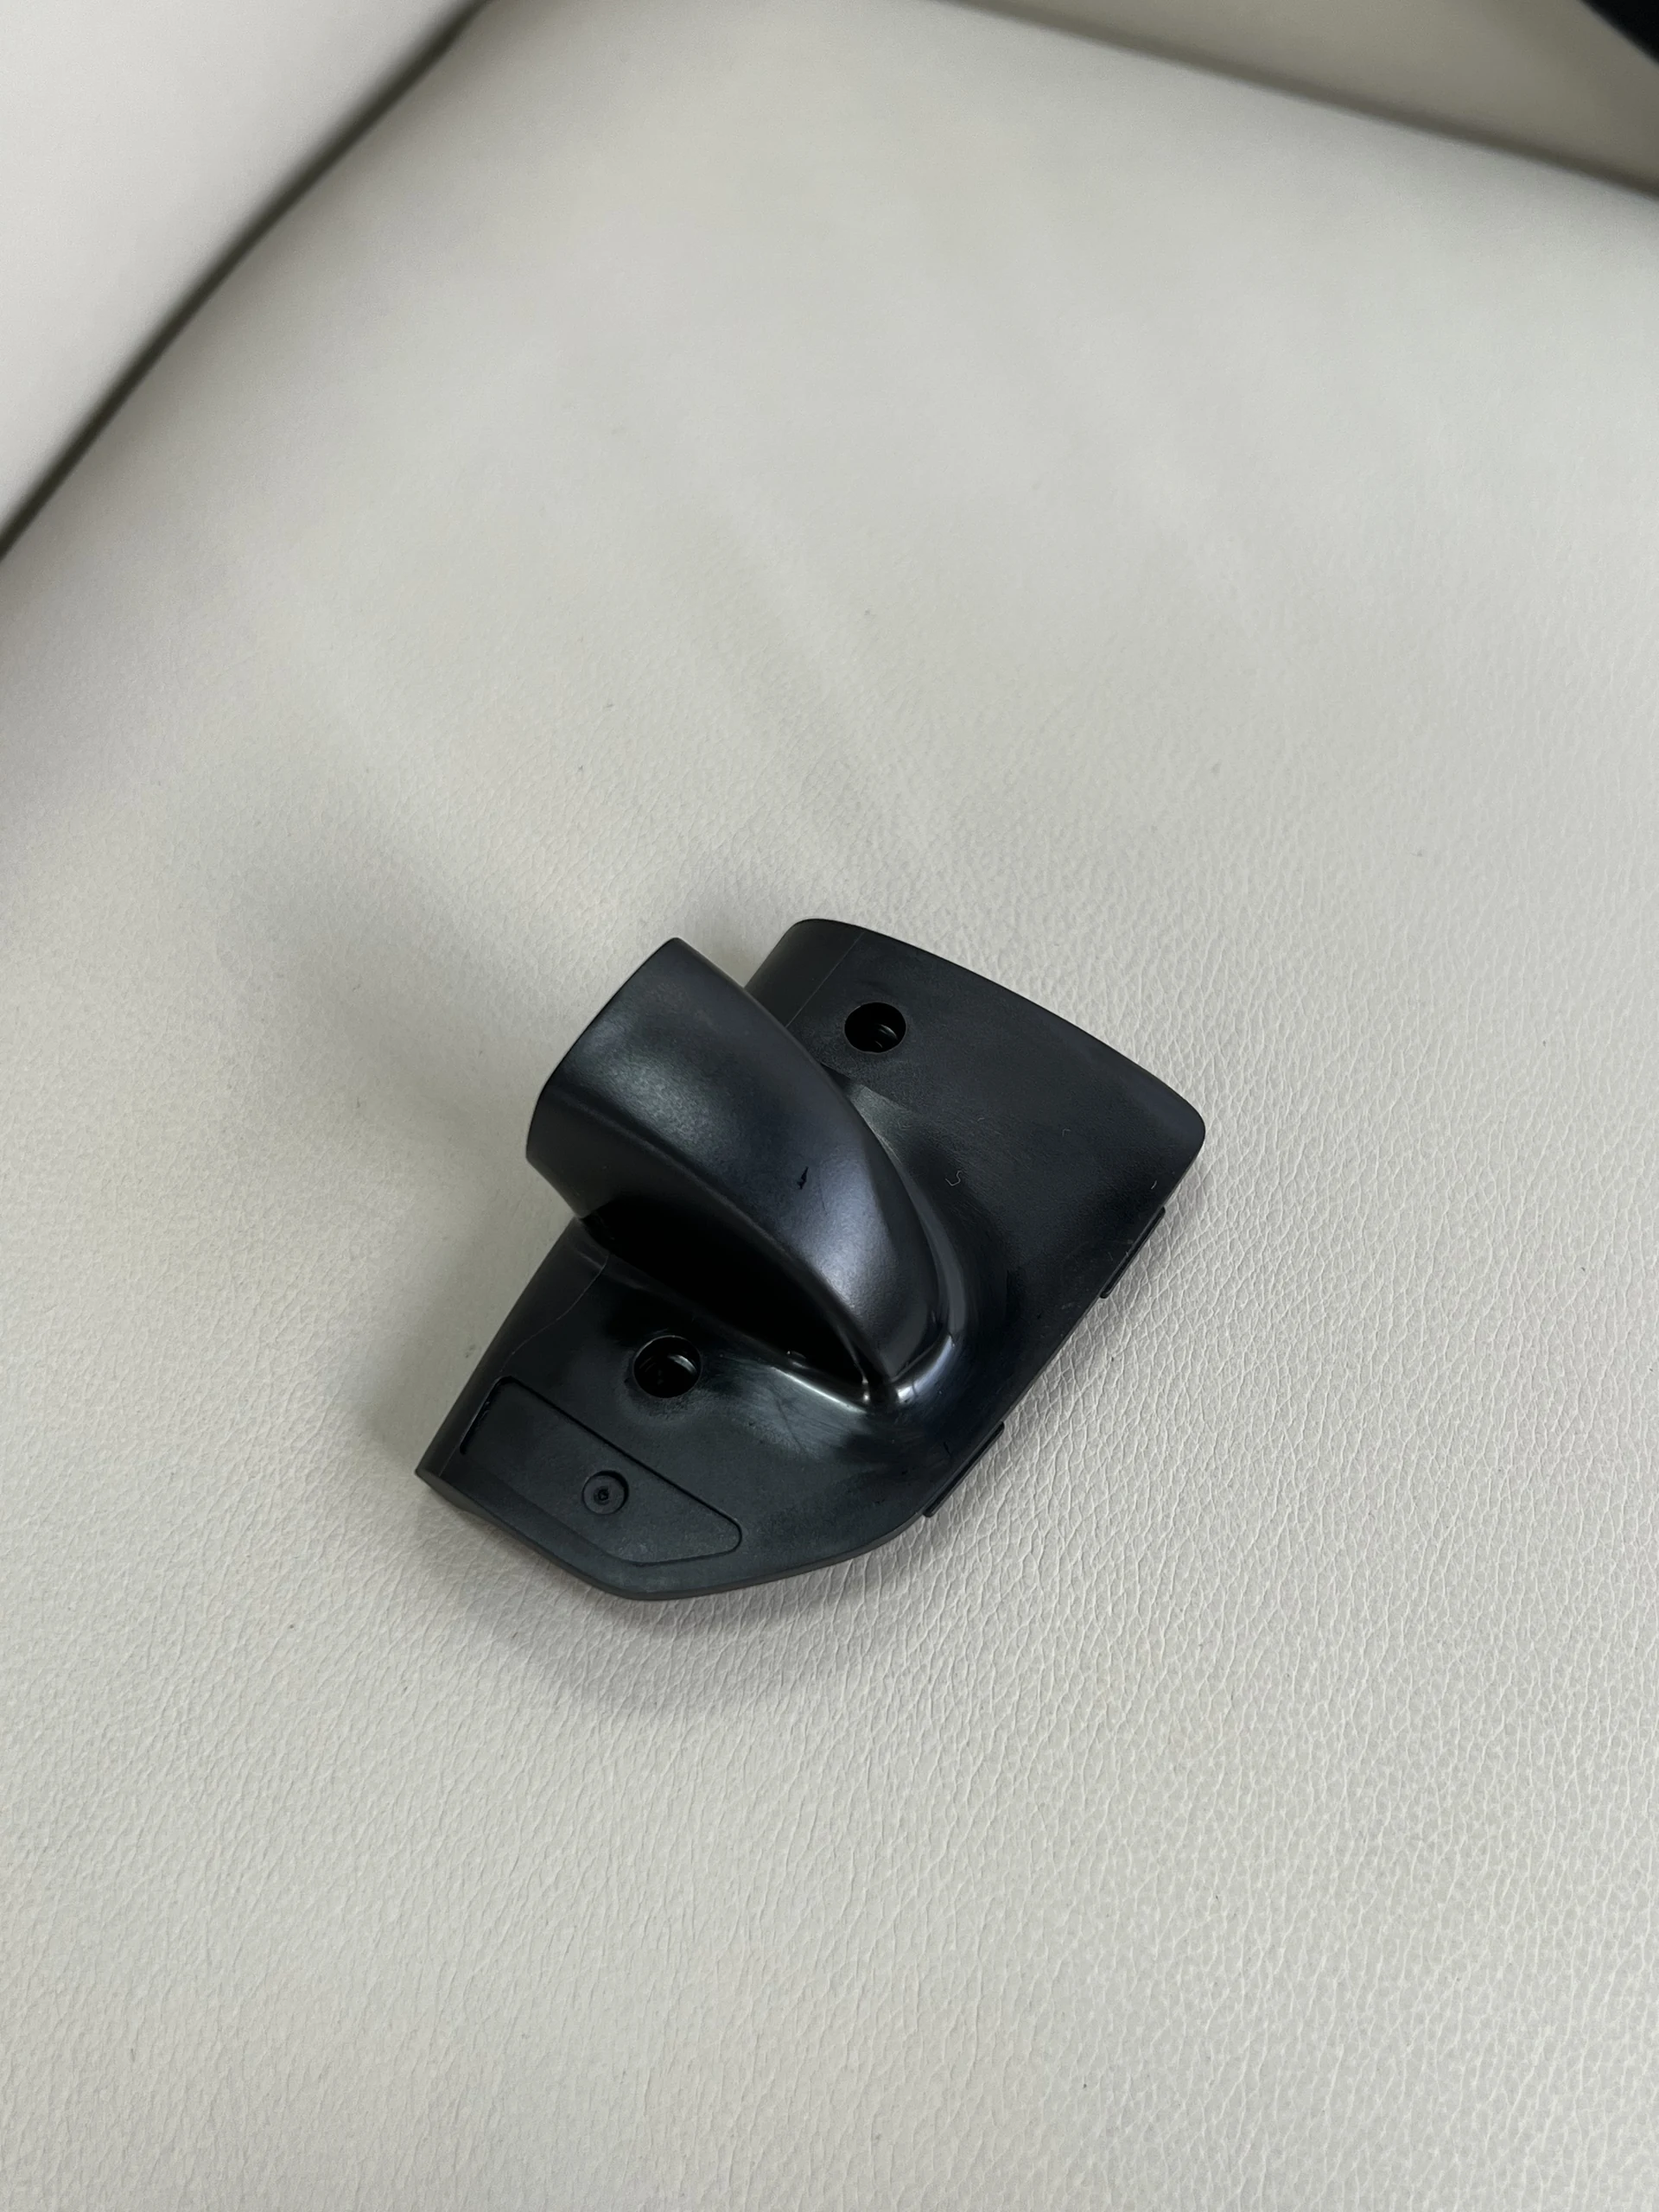
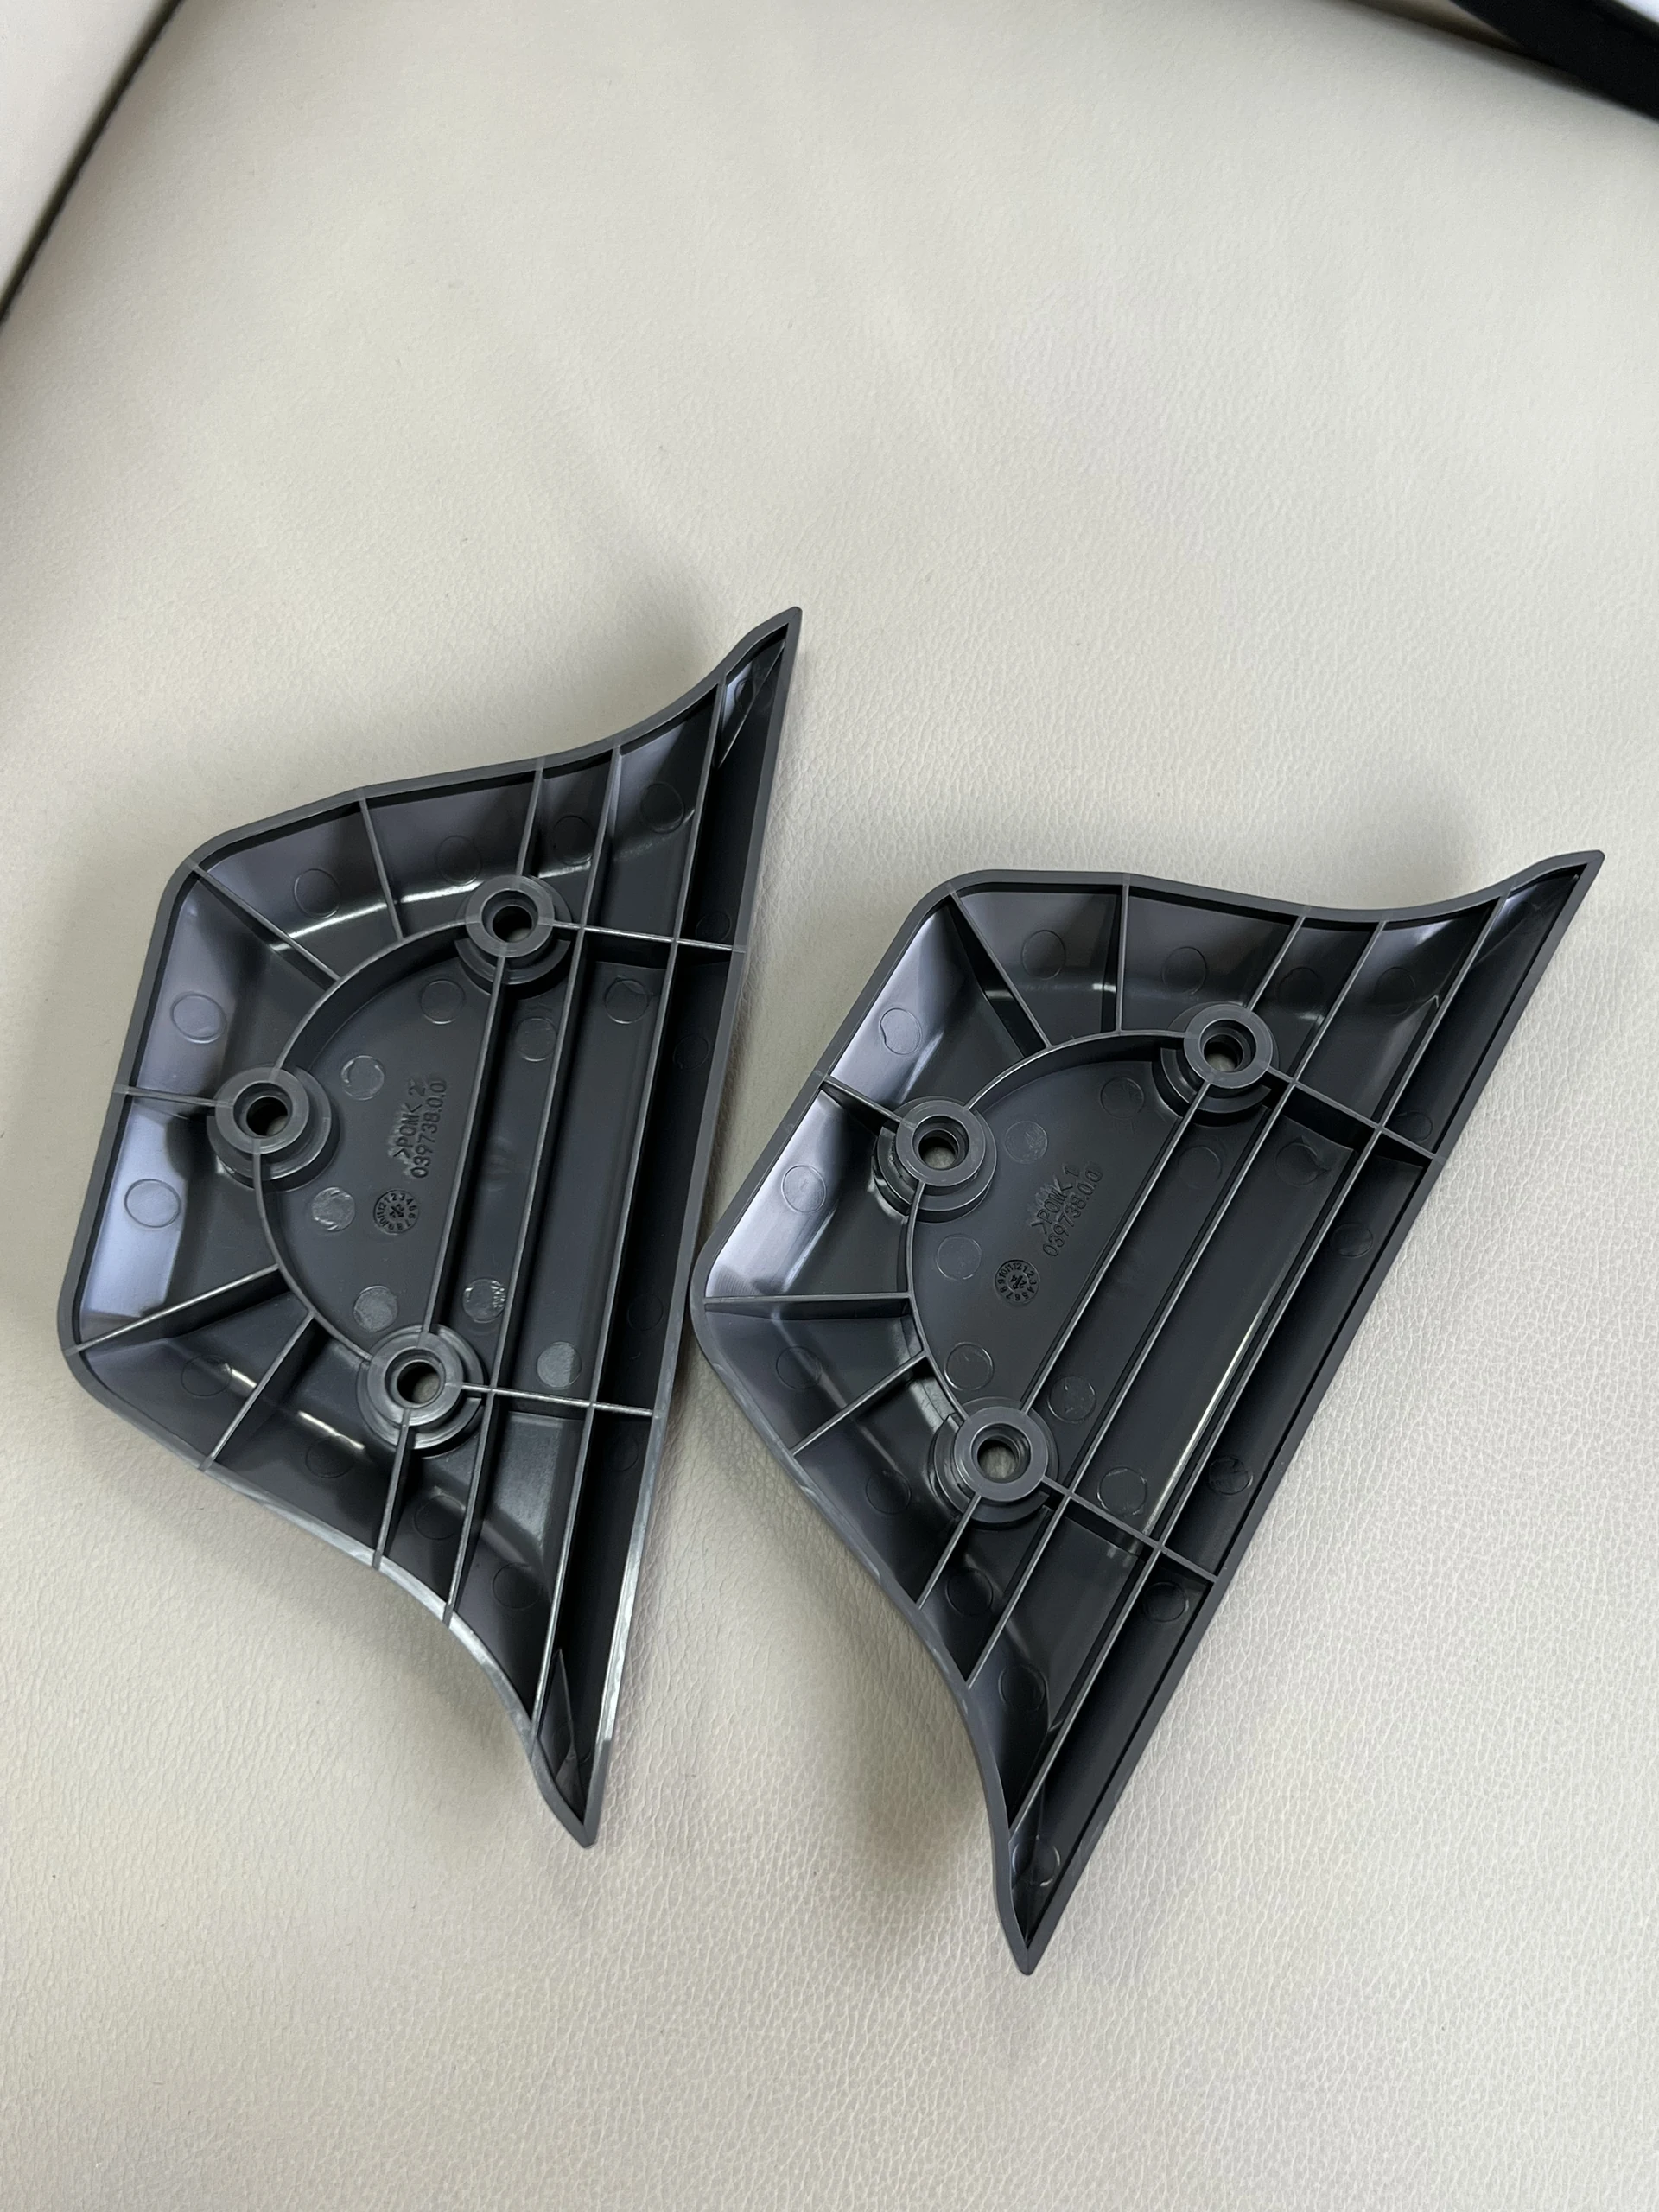
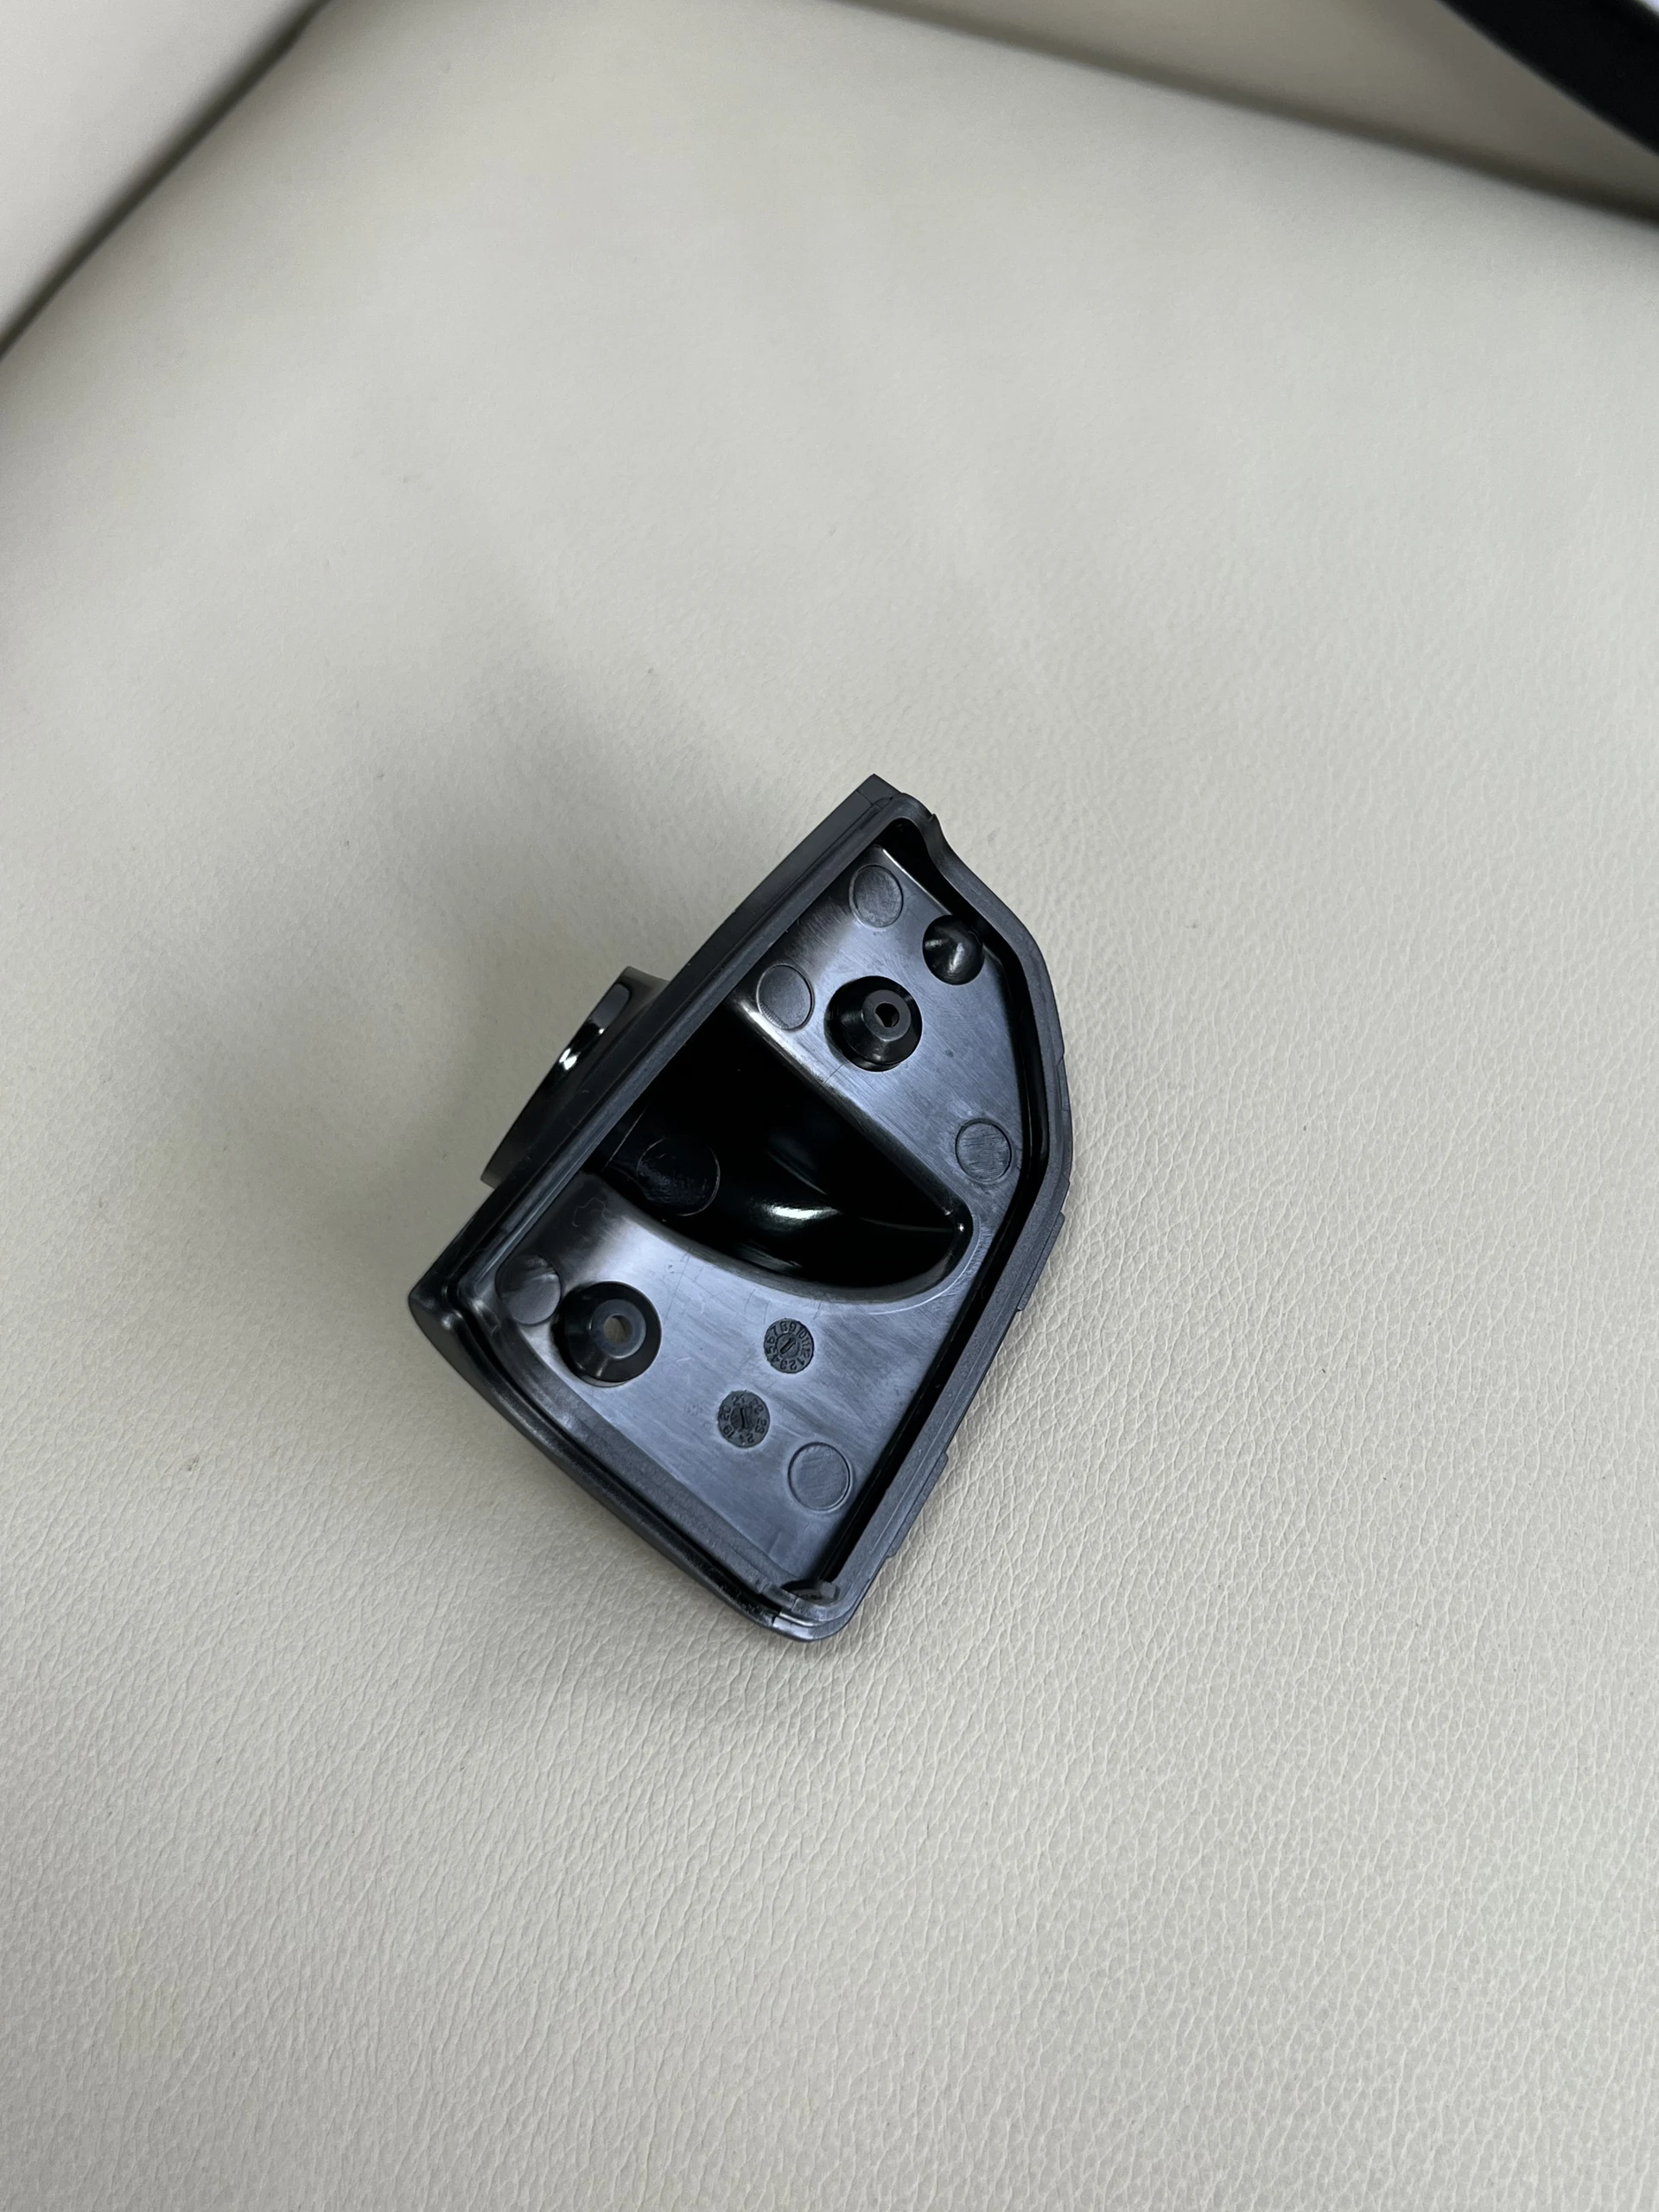
Para paneles de control de endoscopios, soportes internos y carcasas de interfaz de operador, JingZhan fabrica piezas plásticas coordinadas construidas en torno a los requisitos de ensamblaje y rendimiento del cliente. El plan de moldeo se desarrolla en torno a aberturas precisas para botones, interruptores y paneles, geometría rígida de soportes y apoyos internos, y un ajuste repetible entre cubiertas visibles y módulos internos. La selección de resina, la ubicación de las compuertas, las líneas de partición y los puntos de inspección se adaptan a las piezas de acoplamiento, al entorno operativo y al volumen de producción esperado.
Descripción del producto
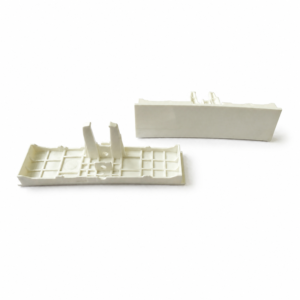
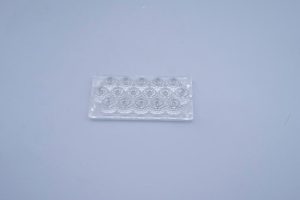
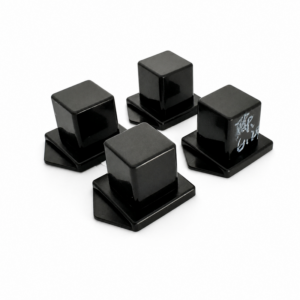
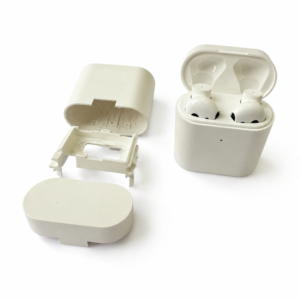
Los paneles de control y los soportes internos necesitan más que una forma exterior limpia. Sus aberturas, caras de posicionamiento y puntos de fijación deben alinearse con interruptores, ejes y cubiertas adyacentes. JingZhan ofrece desarrollo de moldes basado en planos y moldeo por inyección para estos componentes, con comprobaciones de prueba centradas en el ajuste real de montaje antes del suministro repetitivo. Las fotografías siguientes muestran ejemplos de paneles y soportes de la biblioteca de materiales de la empresa. DISEÑO Y FABRICACIÓN Defina la relación entre la abertura central, los orificios más pequeños y las superficies de montaje. Acuerde qué características posicionan el componente y cuáles proporcionan holgura. La inspección de prueba debe hacer referencia a esos mismos datos de referencia en lugar de medir cada característica de forma independiente. Review ribs, bosses and section transitions for balanced cooling and filling. A visibly thick support is not automatically more stable; uneven sections can create sink or warpage. Check the moulded part with its actual fixing method and mating cover. Establezca límites de rebaba en aberturas, asientos de tornillos e interfaces de ensamblaje. Planifique las líneas de partición, las compuertas y los expulsores lejos de las superficies de contacto o cosméticas acordadas. Confirme el acceso del destornillador, la secuencia de ensamblaje y cualquier interferencia antes de comprometerse con el diseño de la herramienta. Especifique el color, la textura y las marcas aceptables por zona de superficie. Si los agentes de limpieza o la manipulación repetida son relevantes, identifique los productos químicos, la exposición y el método de aceptación. La selección de resina se revisa según ese pliego de condiciones en lugar de suponer que todos los plásticos negros se comportan igual. ESPECIFICACIONES TÉCNICAS PRODUCCIÓN Y SUMINISTRO REPETITIVO El inventario de equipos suministrado incluye máquinas de moldeo por inyección de 50 a 500 toneladas, recursos de mecanizado CNC y electroerosión para utillaje, además de equipos de medición por CMM y ópticos. La selección de la máquina depende del área proyectada, el volumen de inyección, la resina y la disposición de las cavidades. Utilice los dispositivos o calibres apropiados para verificar las aberturas de los paneles y las interfaces de los soportes; la capacidad del equipo no es una garantía global de tolerancia de las piezas. Acuerde la revisión del plano, el grado de resina, las muestras aprobadas y las características críticas para la calidad antes de la liberación. Registre los lotes de material y las condiciones de moldeo, inspeccione las primeras piezas y utilice la identificación de cavidad cuando se especifique. Defina el embalaje, el muestreo y la aprobación de cambios para que las entregas posteriores puedan compararse con la misma línea base. El mantenimiento de los moldes y la sustitución de insertos deben planificarse en función de la demanda real de producción. La inversión en utillaje se cotiza por separado del precio por pieza. Comparta la demanda anual y las cantidades de entrega para que el número de cavidades, la adquisición y el costo por lote puedan revisarse conjuntamente. APLICACIONES RELACIONADAS Paneles de interfaz de operador para sistemas de endoscopio diseñados por el cliente, donde las aberturas de botones y ejes deben permanecer correctamente posicionadas. Soportes y abrazaderas internos que ubican módulos electrónicos o mecánicos dentro de una carcasa de instrumento. Cubiertas de instrumentos de inspección y piezas de montaje relacionados que utilizan requisitos similares de abertura, rigidez y ensamblaje. These photographs show manufactured component examples, not finished medical devices. Médico suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. Comente su plano y sus requisitos de suministro. Envíe el CAD, la preferencia de resina, las características críticas, la demanda anual y la cantidad de entrega. Contacte con nuestro equipo de ingeniería →Paneles y soportes de endoscopio construidos alrededor del conjunto
Requisitos clave de procesamiento
Aberturas ubicadas desde referencias funcionales
Rigidez sin distorsión evitable
Bordes utilizables y sujeción accesible
Un brief definido de limpieza y apariencia
Parámetros acordados para su pieza
Parámetro
Especificación del proyecto
Ruta de fabricación
Moldeo por inyección personalizado con utillaje dedicado y aprobación de prueba.
Selección de material
ABS, PC/ABS, PC u otra resina de ingeniería, sujeto a revisión de la aplicación.
Geometría del panel
Aberturas, jefes, nervios y referencias de montaje según el CAD aprobado.
Dimensiones y tolerancias
Drawing-specific; critical features and measurement methods agreed first.
Requisitos de superficie
Color, textura, marcas de inyección y zonas cosméticas definidas por muestra o especificación.
Comprobaciones de montaje
Alineación del panel, acoplamiento de la fijación y holgura de la cubierta según lo especificado.
Registros de inspección
First-article dimensions and agreed batch checks; reporting scope quoted.
Configuración de entrega
Piezas individuales o conjuntos acordados, con embalaje protector e identificación de lote.
Equipo, plazo de entrega y planificación de pedidos
Elemento de planificación
Base para la cotización
Revisión de DFM
Plazo indicativo de 3 a 5 días hábiles tras recibir los planos completos y los requisitos.
Nuevo utillaje
Indicativo de 4 a 8 semanas hasta el primer ensayo del molde tras la aprobación del diseño del molde y la liberación comercial; las correcciones y la validación del cliente son adicionales.
Cantidades de pedido
Base inicial para la planificación de la cotización: un lote piloto de 500 piezas o un lote repetido de 1,000 piezas por número de pieza, resina y color, sujeto a la cotización del proyecto.
Pedidos repetidos
Plazo indicativo de 10 a 15 días hábiles tras la confirmación de los materiales y de la franja de producción. La cualificación del cliente, el procesamiento especial y el transporte son adicionales.
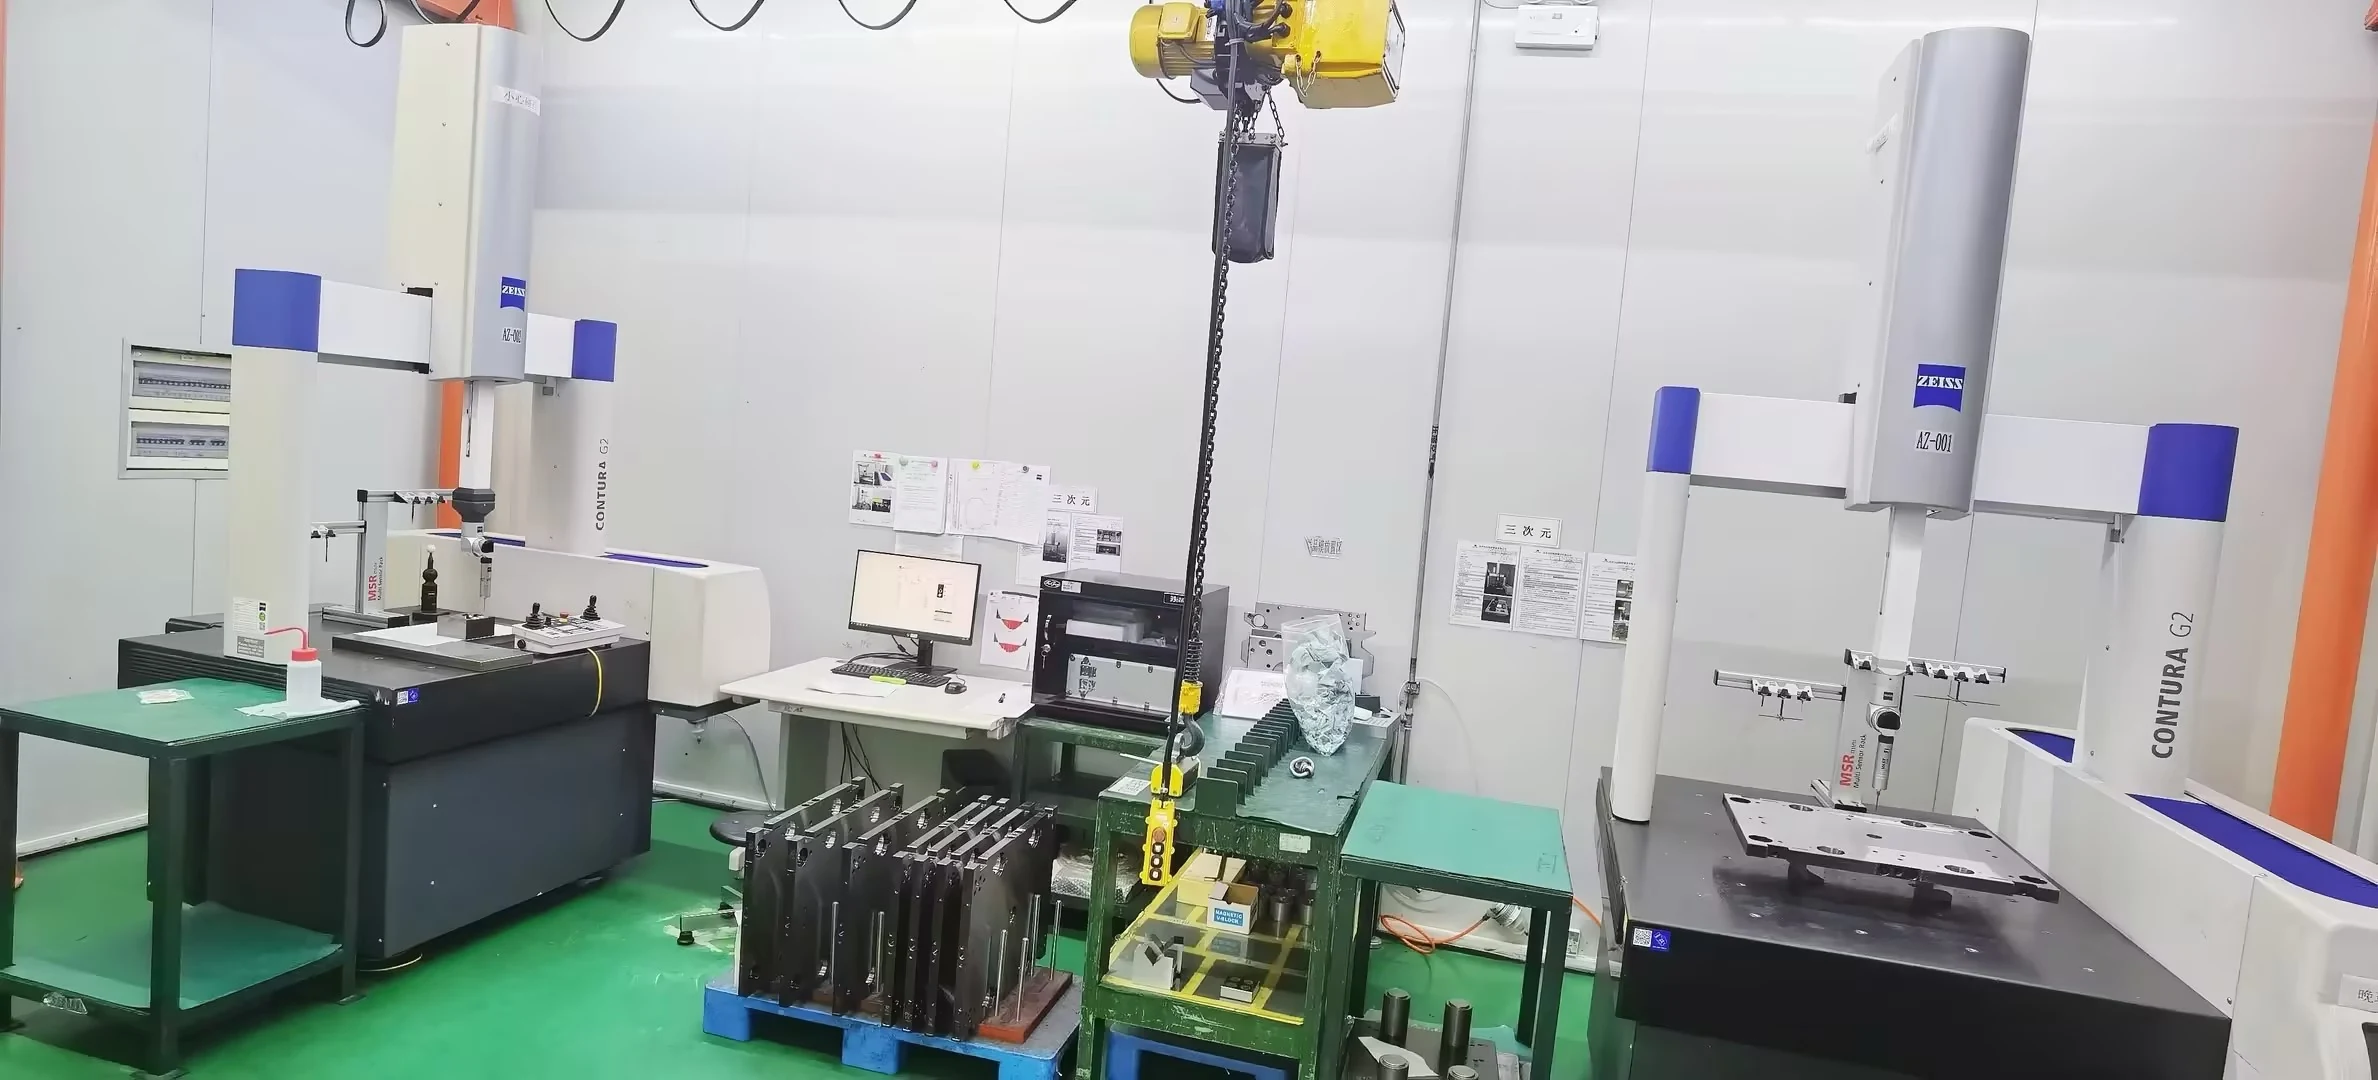
Mantenga los pedidos repetidos en una línea base aprobada
Dónde se pueden utilizar estos componentes
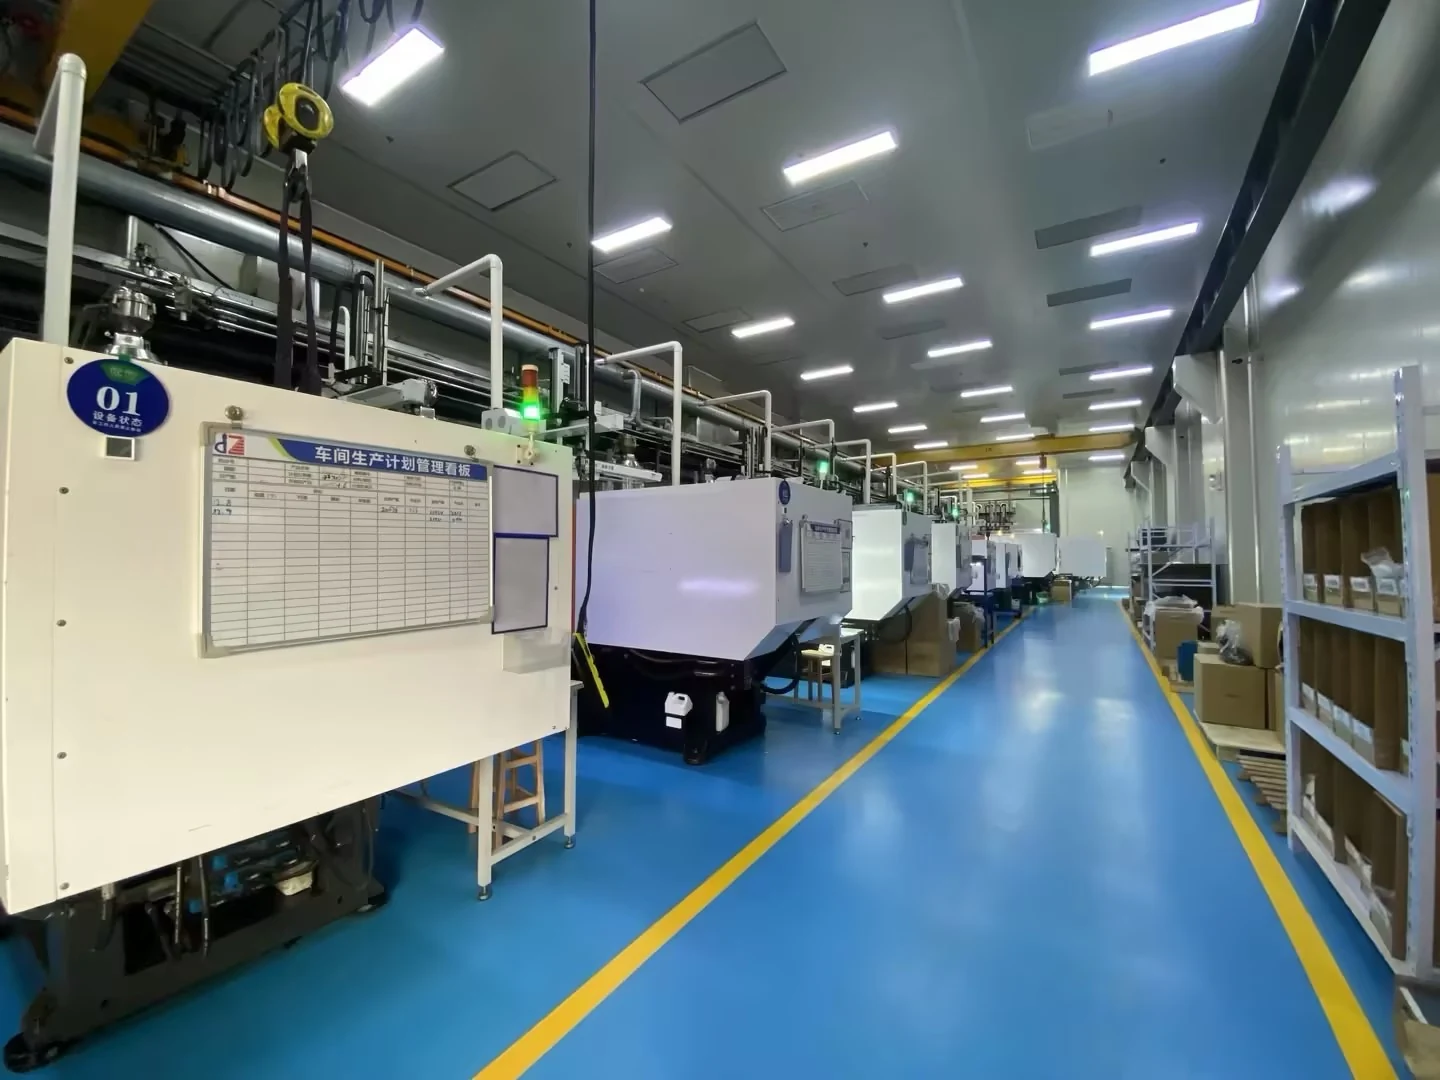
Especificaciones técnicas
| Proceso | Moldeo por inyección de plástico de precisión personalizado |
|---|---|
| Grupo de productos | Panel de control de endoscopio y carcasas de soporte |
| Aplicaciones típicas | paneles de control de endoscopios, soportes internos y carcasas de interfaz de operador |
| Opciones de materiales | PC/ABS, ABS, PA, POM, TPE y otras resinas de ingeniería seleccionadas según los requisitos de montaje y limpieza del dispositivo |
| Enfoque de ingeniería | aberturas precisas para botones, interruptores y paneles, geometría rígida de soportes internos y soportes estructurales, y ajuste repetible entre cubiertas visibles y módulos internos |
| Soporte de proyecto | Revisión de DFM, diseño de moldes, pruebas de moldes, validación de ensamblaje y producción repetitiva |
| Personalización | La geometría, el color, la textura, la resina, los insertos y el embalaje pueden desarrollarse según los requisitos del proyecto |
Productos recomendados
Descubra nuestros componentes moldeados por inyección de alta precisión, en los que confían líderes de la industria en todo el mundo.